
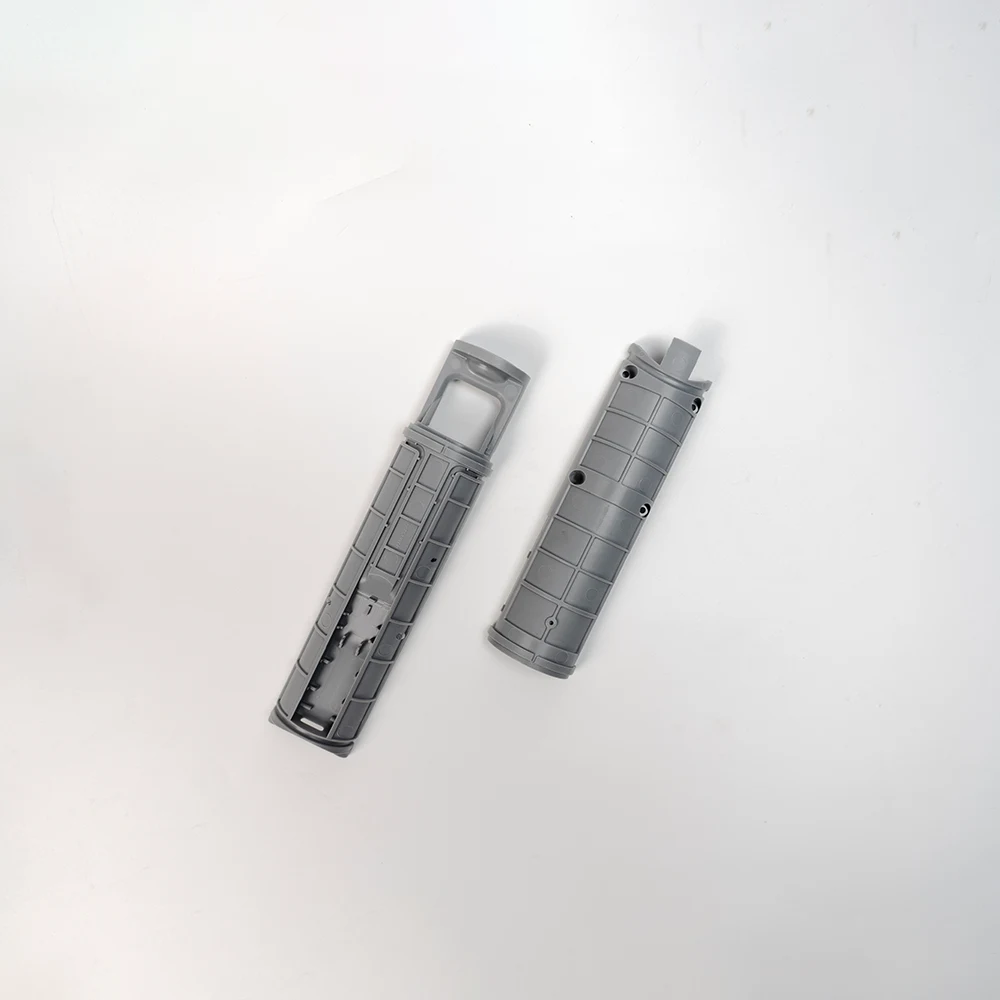
衣類、家具の張り地、毛布などに使用される一部の生地は、毛玉やほこりが付きやすく、見た目がくすんでしまうことがあります。こうした生地を再び新品のように見せるために、ファブリックシェーバーや毛玉取り器が使われます。毛玉取り器には、電動式と手動式があります。 電動タイプは、ハニカム状のネットで保護された回転刃を使用し、生地を傷つけることなく、毛玉を安全に取り除きます。手動タイプは、粘着シートを巻いたロール状のものを使用して、髪の毛やほこりを吸着します。このタイプでは、表面がほこりでいっぱいになったら、シートを交換する必要があります。.
リントリムーバーのハンドル金型を綿密に設計することは、これらの製品を安全かつ効率的、そして快適に使用する上で重要です。リントリムーバーのハンドルが握りづらいと、大きな毛布や冬用コート、ペットの毛が付着した家具の布張り部分などの、大掛かりなリント取り作業を行う際に、製品を使いづらくなってしまいます。 ほこり取りのハンドルには、次のような機能があります:
- 精度と制御性を向上させる: 滑りにくいグリップにより、正確かつ均一な圧力をかけられるため、生地を傷つけることなく、ほこりを安全に取り除くことができます。.
- 手の疲れを軽減する: 人間工学に基づいた形状を重視した糸くず取りのハンドルは、快適で長時間の使用を可能にします。.
- 操作性の向上: 回転式や延長式のハンドルを備えた製品なら、襟元や家具の隅など、手が届きにくい場所も簡単に掃除できます。.
- 電気製品の安全な使用: 感電の危険性を低減するため、電気部品はプラスチック製のカバーで覆われています。.
糸くず取りのハンドルは、特定の用途に合わせて設計されることもあります。例えば、外出先での使用を想定した携帯型モデルは短くコンパクトなハンドルが採用されているのに対し、家庭での重労働用に設計されたものは、長く頑丈なハンドルが採用されています。.
クライアント要件
糸くず取りのメーカーが、新製品のハンドルの設計図を持ってファーストモールドに相談を持ちかけました。同社は、具体的には2セットの多キャビティ金型を要望しました。 クライアントは、糸くず取りのハンドルの射出成形用主材料として、30%ガラス繊維で強化されたポリアミド66(PA66 + 30% GF)を推奨しました。.
この材料の選定は、従来モデルのハンドルに関して報告されていた耐久性の懸念に基づいて行われました。PA66 + 30% GFは、過酷で高応力の環境において、金属の代替材として広く使用されています。この材料は、優れた機械的強度と剛性を備えています。 30%ガラス繊維補強により、無充填PA66と比較して引張強度が最大150%向上します。.
顧客からは、スナップフィット組立を可能にする高い寸法精度(±0.1mm)が求められました。また、糸くず取りハンドルの金型は、量産歩留まり率が98%以上でなければなりません。つまり、一般的な射出成形の欠陥のない製品を繰り返しロット単位で製造できるものでなければなりません。.
課題と解決策
この糸くず取りメーカーがハンドルの素材として選んだ材料は、First Moldのエンジニアチームが克服しなければならない大きな課題となりました。PA66 + 30% GFは通常のプラスチックよりも強靭で耐久性が高く、糸くず取りのハンドルの耐久性を高めるはずですが、成形上、特有の課題をもたらすものでした。.
例えば、この材料に含まれる30%ガラス繊維は、糸くず取りのハンドルを射出成形する際に、まるでサンドペーパーのように作用します。その結果、スクリューやバレルが摩耗し、金型の寿命が短くなります(バリの発生)。 焼入れ鋼(例えば、H13/1.2344)を使用すればバリの発生を防ぐことができますが、金型コストが増加します。この場合、コストが顧客の予算を上回ることになります。.
ガラス繊維のブローミングの防止
PA66 + 30% GFは、ガラス繊維のブローミングが発生しやすい素材です。これは通常、紫外線(UV)や湿気にさらされることで発生します。これらの要因により、ガラス繊維製リントリムーバーのハンドルを覆う保護樹脂層が侵食され、その下のガラス繊維が露出してしまいます。 その結果、白く粉をふいたような、ぼやけた外観となり、見た目が不快になります。この欠陥は、家電製品においては許容できません。.
見た目が悪いだけでなく、表面がざらざらとした感触になることもあります。また、ほつれた繊維が肌に触れると不快感を与えたり、表面が「かゆみ」を引き起こしたりする可能性があります。ブルーム現象が進行すると、構造的強度が低下し、多孔性が高まる恐れがあります。多孔性が高まると、水分がハンドル内部に浸透し、その下にある繊細な電子部品を損傷させる原因となります。.
First Moldのエンジニアは、PA66 + 30% GF製のリントリムーバーのハンドル製造において、ガラス繊維の浮き出しを完全に排除するための専用プロセスを開発しました。その結果、繊維が露出することのない滑らかな表面が実現され、家電製品の外観基準を満たすことができました。.
多キャビティ金型における寸法不整合
多キャビティ金型には、1サイクルでより多くの部品を製造できるという利点があります。しかし、その一方で、適切に対処しなければ不良品の発生増加につながる可能性のある、製造上の課題も伴います。キャビティごとに収縮のばらつきが生じると、組み付けの締まり具合にばらつきが生じます。.
例えば、糸くず取りのハンドル用金型は、すべてのキャビティにおいて均一な充填、一貫した温度制御、および均一な部品品質が確保されるように設計されなければなりません。しかし、すべてのキャビティで均等かつ同時充填を実現することは、しばしば困難です。.
同様に、複数のキャビティ全体で温度を均一に保つことも困難です。わずかな計算ミスでも、流れの不均一や冷却のばらつきを引き起こし、その結果、バリ、充填不足、反り、あるいは部品の収縮や重量のばらつきといった欠陥につながる可能性があります。.
ファースト・モールド社は、数十年にわたる経験と、最先端の加工技術およびCADソフトウェアを駆使することで、この問題を解決することができました。ランナーのバランス調整と冷却バランスの最適化により、チームはキャビティ間の寸法差を0.03 mm以下に抑えることに成功しました。.
生産歩留まり率を98%以上を維持する
溶融材料の充填が不均一になると、キャビティの充填過多や充填不足が生じ、歩留まりが急激に低下します。ファースト・モールド社のエンジニアたちは、このプロジェクトにおいて、また別の独特な課題に直面しました。リントリムーバーのハンドルデザインは独特な形状をしており、反りや変形が生じやすかったのです。.
これらの問題が解決されない場合、組み立て時の位置ずれ、バックルの緩み、さらには完成品からの異音につながる恐れがあります。ハンドルの設計に関連するもう一つの懸念事項は、溶接部の強度が不十分だったことです。手で握る部分は破損しやすく、潜在的な安全上のリスクをもたらします。.
ファースト・モールドのエンジニアたちは、金型製造プロセスを最適化することで、これらの問題を解決しました。反りや溶着線の強度の低さといった課題は、いずれも精密な金型製造と温度管理の最適化によって解決できます。.
糸くず取りハンドルの金型を精密加工する際、チームはCNC加工を活用し、異なる金型キャビティ間で均一な肉厚を実現しました。 また、生産チームは、溶融材料の流れを円滑にするため、角に鋭いエッジではなく、丸みを帯びた均一な半径を採用しました。98%以上の歩留まりを維持するために講じられたその他の対策には、以下のものがあります:
- 圧力の最適化: 成形圧力、射出速度、保圧。.
- 温度の最適化: 金型の冷却、溶融温度、および金型温度。.
- 金型設計の改善: 溶接線が重要でない部位にくるように、ゲートを移動させた。また、溶接線には、閉じ込められたガスが逃げられるよう、ベントを設けた。.
金型用の鋼材を切断する前に、シミュレーションソフトウェアを用いて反り、繊維の配向、および冷却効率を予測しました。 これらの戦略を組み合わせることで、First Mold社は、反りを0.1 mm以下に抑え、本体アセンブリとの100%互換性を確保した、糸くず取りハンドル製造用金型を開発することができました。設計の変更とプロセスの最適化により、変形ゼロの安定した量産を実現しました。.
クライアントがファーストモールドのソリューションで得たもの
First Moldと提携したことで、この糸くず取りメーカーは時間とコストを節約することができました。まず、このプロジェクトには厳しい納期が設定されていました。クライアントは、最初の連絡から8週間以内に完成品を納品できなければ、資金が削減されるという大きなリスクに直面していました。.
First Mold社は、最先端のツールを活用し、顧客と緊密に連携することで、3週間で2セットの多キャビティ金型を納入しました。これにより、製造メーカーは量産を開始する前に、リントリムーバーのハンドル成形プロセスを十分に最適化するための時間を確保することができました。.
PA66 + 30% GFは研磨性が高いため、糸くず取りメーカーは金型に硬化鋼を使用することによるリスクに直面していました。この材料はコストが高いだけでなく、金型加工にもより多大な労力を要します。これらの要因が重なり、金型コストが顧客の予算を上回ってしまいました。.
First Moldのエンジニアは、より手頃な価格の鋼材を用いた金型成形プロセスを最適化し、研磨繊維と金型表面の間に、耐久性が高く、硬度があり、低摩擦なバリア層を形成しました。つまり、顧客に納入された糸くず取りのハンドル用金型は、PA66 + 30% GFを使用しても、早期劣化を招くことなく安全に使用することができます。.
多キャビティ金型は最適化が難しく、それが効率や歩留まりに影響を及ぼす可能性があります。ファースト・モールド社は、クライアントがリンターリムーバーのハンドルの射出成形プロセスを最適化できるよう支援するため、詳細なドキュメントを作成しました。このドキュメントには、ダウンタイムを低減するためのメンテナンスに関するガイドラインも含まれています。.
First Moldと取引のある他のメーカーと同様、この糸くず取りメーカーも、交換部品の迅速な納品というメリットを享受しています。.
よくあるご質問
材料の流れのバランス調整、均一な冷却と温度管理の実現、異なる部品間での品質の一貫性維持、および成形品の取り出しに関する問題などが、多キャビティ金型の主な欠点です。これらを最適化できない場合、ショートショットや反りなどの欠陥につながる可能性があります。.
金型の著しい摩耗、表面欠陥、流動性の低下や金型充填性の低下、高い加工温度、そして反りのリスクの増加などは、この材料を使用するメーカーが克服しなければならない課題の一部です。.

 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH