
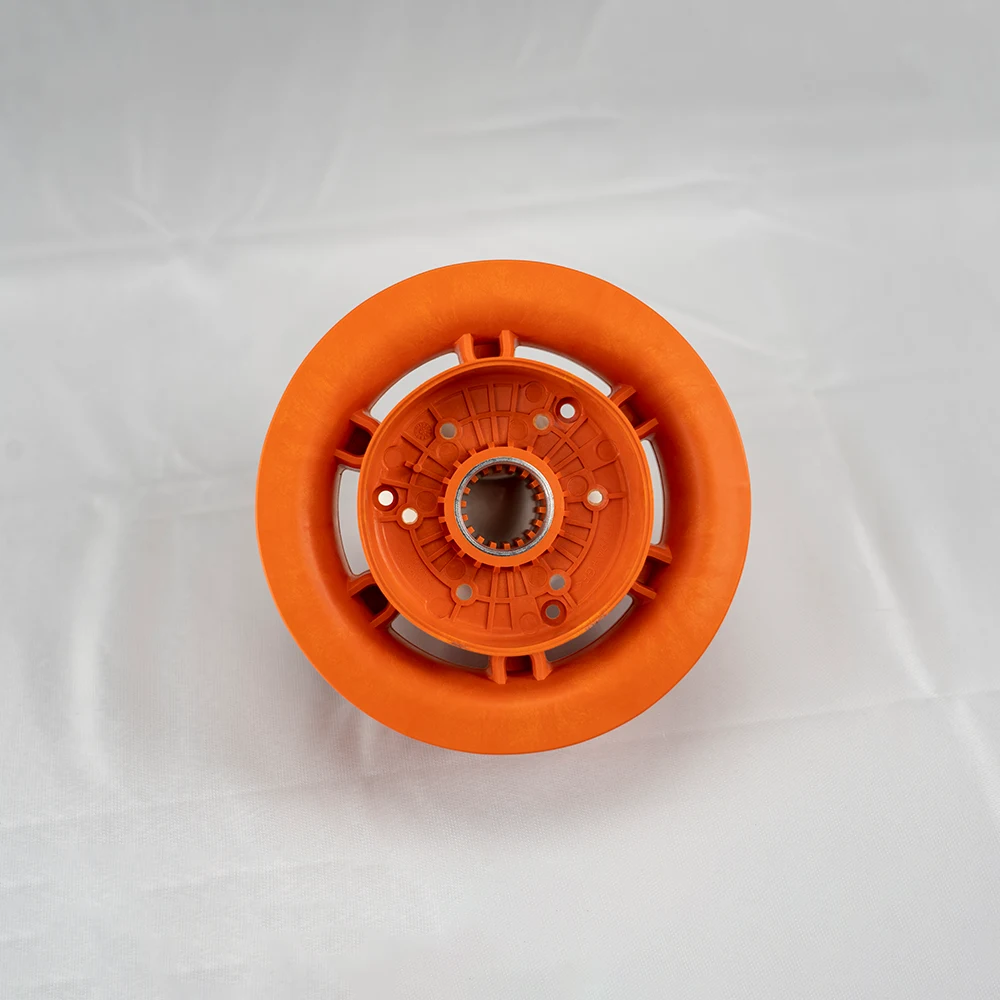
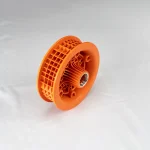
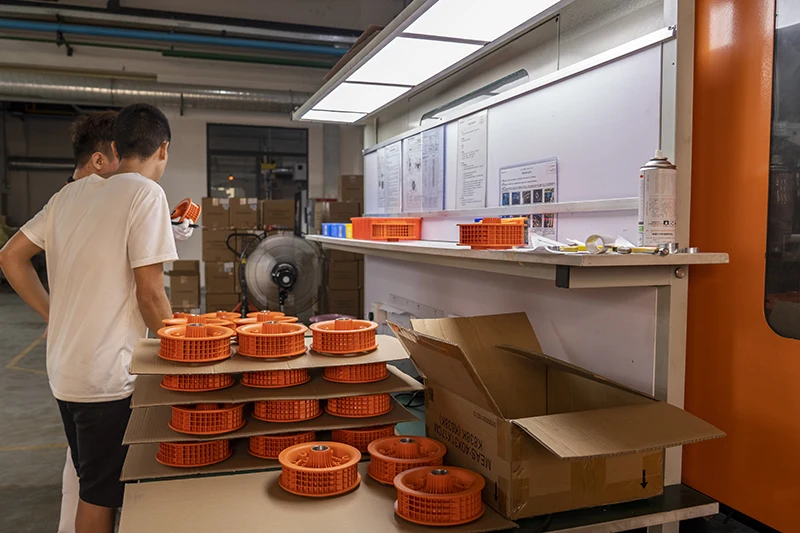
يؤدي محور العجلة الخلفية للسكوتر الكهربائي ثلاث وظائف رئيسية. أولاً، يعمل كمكون هيكلي حامل للأحمال. ثانياً، يجب تصنيعه بأبعاد دقيقة، بما في ذلك مكون مصبوب بالحقن، بحيث يمكن تركيب المكونات الأخرى، مثل محرك محور السكوتر الكهربائي، بداخله. ثالثًا، يضفي مظهرًا جماليًا على السكوتر، تمامًا مثل جنوط السيارات. ومن الضروري مراعاة الاعتبارات التالية لتحقيق هذه الأهداف.
- اختيار المواد: نظرًا لمتطلبات تحمل الأحمال، عادةً ما يُفضل استخدام البلاستيك الهندسي عالي القوة مثل البولي أميد (PA6/PA66) المُعزز بالألياف الزجاجية (GF) لزيادة الصلابة. كما يتميز هذا البلاستيك بمقاومة جيدة للتآكل والحرارة.
- تحسين التصميم: وهذا أمر ضروري لمنع حدوث عيوب شائعة مثل علامات الانغماس والتشوه في تصنيع محاور عجلات الدراجات الكهربائية، وذلك من خلال الحفاظ على سماكة متسقة. كما يمكن إضافة أضلاع لتعزيز المتانة دون زيادة السماكة.
- تحسين تصميم القوالب: يجب أن يحقق تصميم قالب محور عجلة السكوتر الكهربائي التوازن الأمثل بين موقع البوابة ومسار تدفق المواد وقنوات التبريد لمنع حدوث عيوب. كما يجب أن يتضمن ترتيبات تتيح إمكانية القولبة المدمجة لمبيت المحمل المصنوع من الفولاذ أو الألومنيوم.
- تحسين عملية القولبة بالحقن: يجب أن يهدف القولبة بالحقن لمحور عجلة السكوتر الكهربائي إلى تحسين معلمات القولبة، مثل درجة حرارة المادة المنصهرة ودرجة حرارة القالب وسرعة الحقن ووقت الانتظار، وفقًا للمادة المستخدمة، وذلك لمنع حدوث تدهور في الجودة.
- تحليل السلامة الهيكلية: يُستخدم تحليل العناصر المحدودة (FEA) والهندسة بمساعدة الحاسوب (CAE) لتحسين دعم المحور. والهدف من ذلك هو ضمان قدرة العجلة على تحمل الأحمال المتكررة والصدمات.
- معالجة السطح والقدرة على التكيف مع البيئة: تُضفي المعالجة السطحية المُطبقة على محور عجلة السكوتر الكهربائي مزيدًا من الجمال عليه. وبالإضافة إلى جعل السطح أكثر جاذبية، من المفترض أن تساعد هذه المعالجة السطحية المادة على مقاومة العوامل البيئية مثل الأشعة فوق البنفسجية والتغيرات في درجات الحرارة والرطوبة، مما يضمن استقرارًا على المدى الطويل.
- ضمان الجودة: يجب أن يخضع إنتاج محاور عجلات الدراجات الكهربائية لعملية صارمة لمراقبة الجودة، بدءًا من الفحص أثناء الإنتاج وصولاً إلى مراقبة العمليات واختبار المنتج النهائي، وذلك لضمان توافق محور العجلة مع مواصفات التصميم ومتطلبات الأداء.
متطلبات العميل
تواصلت إحدى الشركات الصينية الشهيرة المتخصصة في تصنيع الدراجات الكهربائية، وهي صديقة قديمة للمدير العام لشركة «فيرست مولد»، جيمس لي، مع منشأتنا للحصول على خدمات شاملة في مجال تصنيع قوالب البلاستيك والقولبة بالملحقات، وذلك لتصنيع محاور عجلات الدراجات الكهربائية.
خلال جلسة النقاش التي عُقدت لمراجعة مخطط المنتج ومتطلباته، قال العميل: “تُعد شركة First Mold واحدة من شركات تصنيع القوالب في الصين التي نكن لها احترامًا كبيرًا، وذلك لما قدمته من مساعدة للعديد من الشركات المصنعة في تحويل الأفكار المعقدة إلى واقع ملموس. ونحن على ثقة من أن هذا المشروع لن يكون استثناءً”.”
ورداً على ذلك، قال نائب المدير العام للشركة، راي ليو: “تتشرف شركة First Mold بوجود بعض من أذكى المهندسين في البلاد ضمن صفوفها. وبالاستفادة من التقنيات المتطورة، لا حدود لما يمكن لفريقنا تحقيقه”.
أرادت الشركة المصنعة لمحاور عجلات الدراجات الكهربائية الحصول على أدوات إنتاج قادرة على معالجة مادة PA6+30%GF. ويجب أن يكون سطح قالب محور عجلة الدراجة الكهربائية مصقولًا بدرجة كافية لتوفير سطح أملس وفقًا للمعايير للجزء المصبوب. وكان التفاوت المسموح به للتجميع الآلي هو ±0.1 مم. كما أراد العميل تحسين القالب لمنع حدوث العيوب الشائعة.
التحديات والحلول
أشارت الشركة المصنعة لمحاور عجلات الدراجات الكهربائية إلى بعض المشكلات الحرجة الرئيسية استنادًا إلى تجاربها السابقة. وتشمل هذه المشكلات انزياح الحشوة الفولاذية أثناء حقن المواد، وعدم اتساق التفاوت المسموح به في الأجزاء مما يصعب عملية التجميع الآلي، وانخفاض معدل العائد الإنتاجي (≤90%).
ورداً على هذه المخاوف، قال لي: “تخضع كل أداة تغادر منشأتنا لفحص صارم في إطار مراقبة الجودة لضمان تلبية توقعات العملاء، بل وتجاوزها في معظم الحالات”.”
انحراف الإدخال والتحريك وانحراف المحاذاة المحورية
يُعد الجلبة الفولاذية المركزية جوهر عملية نقل الطاقة في الدراجات الكهربائية. وأثناء عملية القولبة بالحقن، قد يؤثر تدفق البلاستيك المنصهر تحت الضغط العالي على الملحق المعدني، مما يتسبب في انزياح أو إمالة أو انحراف في المحورية. وإذا تجاوز الانحراف 0.05 مم، يتم استبعاد المحور بالكامل ولا يمكن مطابقته مع عمود المحرك.
تفتقر معظم المصانع إلى أدوات دقة في وضع الملحقات، مما يؤدي إلى ارتفاع معدل انزياح الأكمام الفولاذية أثناء الإنتاج الضخم. ومن بين النتائج المحتملة لانزياح الملحقات الفولاذية حدوث انحشار في تجميع المحرك وظهور ضوضاء غير طبيعية.
أفضل طريقة لحل هذه المشكلة هي خلال مرحلة تصميم القالب. وقد نجح فريق مهندسي شركة «فيرست مولد» في حل هذه المشكلة باستخدام مسامير مصنعة بدقة عالية في قالب محور عجلة السكوتر الكهربائي لتثبيت الجلبة الفولاذية في مكانها. كما تم تعديل السطح الخارجي للجلبة الفولاذية لتحسين الالتصاق الميكانيكي.
ولزيادة منع انزياح الغلاف الفولاذي، قام الفريق بتحسين سرعة وضغط الحقن لتقليل قوة تأثير الراتنج المنصهر على الملحق إلى أدنى حد ممكن. كما تم تحسين موقع فتحة الحقن أيضًا. فقد تم وضع فتحة الحقن بطريقة تجعل الراتنج المنصهر يملأ المساحة المحيطة بالملحق برفق بدلاً من دفعه.
التحكم في الانكماش والتشوه في مادة PA6 + 30% GF
تشمل المشكلات المتكررة التي يتم الإبلاغ عنها فيما يتعلق بمادة PA6+30GF ظهور ألياف زجاجية على السطح، والانكماش، والتشوه. وتؤدي هذه المشكلات إلى مظهر رديء وعدم اتساق الأبعاد. ونتيجة لذلك، لن يتمكن الجزء المصنّع من اجتياز عمليات التدقيق التي تجريها العلامات التجارية الراقية.
تُعزى بعض العيوب التي تم الإبلاغ عنها في مادة PA6 إلى ارتفاع معدل امتصاصها للماء. وقد يؤدي عدم تجفيفها بشكل كافٍ قبل القولبة إلى ظهور فقاعات وتشققات. ومع ذلك، يتقلب معدل الانكماش بشكل ملحوظ بعد تعزيزها بألياف زجاجية من نوع 30%.
في مشروع محور عجلة السكوتر الكهربائي هذا، تتسبب الأضلاع التعزيزية المعقدة والهياكل الشبكية للمحور، فضلاً عن السماكة غير المتساوية للجدران، في حدوث انكماش تبريد غير منتظم. وهذا يجعل القطعة معرضة بشدة للالتواء والتشوه، مما يؤثر على استدارة الحافة ودقة التجميع.
وقد تغلبت شركة «فيرست مولد» على هذه التحديات من خلال مجموعة من العمليات التي تشمل تحسين معلمات العملية وإدخال تحسينات على تصميم القوالب. ويشمل ذلك تجفيف مادة PA6 + 30% GF في نطاق درجة حرارة يتراوح بين 80 درجة مئوية و90 درجة مئوية (176 درجة فهرنهايت – 194 درجة فهرنهايت) لمدة 4-6 ساعات قبل القولبة بالحقن. والهدف من ذلك هو الوصول إلى نسبة رطوبة تتراوح بين 0.1% و0.2%.
بالإضافة إلى ذلك، تم رفع درجة حرارة القالب إلى الحد الأقصى المحدد في مواصفات المادة. كما أجرى الفريق التحسينات التالية على تصميم القالب:
- تحسين عملية التحكم في البوابات لتسهيل التدفق وتقليل القص
- التنفيس المناسب، لا سيما في المناطق التي توجد بها خطوط اللحام، لتسهيل إزالة الهواء المحبوس
- استخدام قنوات وبوابات سميكة وقصيرة لمنع حدوث قص مفرط في المادة
ضعف القوة الهيكلية
تتميز الأضلاع المقوية للشبكة، والهياكل المسننة، وفتحات التثبيت في مشروع محور عجلة هذا السكوتر الكهربائي بتصميم يتميز بتجويف عميق وجدران رقيقة وأضلاع كثيفة. وأثناء عملية القولبة بالحقن، قد يؤدي ذلك بسهولة إلى:
- الجرعات الناقصة (التعبئة غير الكافية)
- ضعف قوة خط اللحام، مما يجعل مناطق الإجهاد عرضة للكسر
- تبلور الألياف الزجاجية (تعرّض الألياف)، وهو ما يؤثر على المظهر ومقاومة العوامل الجوية
تتعرض خطوط اللحام للكسر، مما يشكل مخاطر تتعلق بالسلامة في ظل ظروف الطرق الوعرة، ويؤدي إلى إرجاع العملاء للمنتجات وعمليات سحبها من السوق. وقد نجحت شركة «فيرست مولد» في التخلص من خطوط اللحام من خلال التصميم المدروس للقوالب وتعديل معلمات العملية.
متطلبات التفاوت الصارمة (±0.1 مم)
باعتباره المكون الأساسي لنظام النقل، يتطلب محور محرك السكوتر الكهربائي تفاوتات ضيقة تبلغ ±0.1 مم فيما يتعلق بالتوازي المحوري ومواضع فتحات التثبيت وأبعاد الحافة — وهي تفاوتات أعلى بكثير من تلك الخاصة بالأجزاء العادية المصبوبة بالحقن. ويشكل هذا تحديًا كبيرًا لدقة القوالب وعمليات القولبة بالحقن وقدرات الفحص.
تجعل التقلبات الكبيرة في الأبعاد من المستحيل تلبية متطلبات الدقة التي تبلغ ±0.1 مم، مما يقصر استخدامها على عمليات التجميع اليدوية البسيطة فقط. وقد تؤدي هذه التقلبات في الأبعاد إلى صعوبة ملاءمة مكونات محرك محور السكوتر الكهربائي بشكل سلس، مما يؤدي إلى رفض بعض الأجزاء.
تمكن فريق مهندسي شركة «فيرست مولد» من تحقيق التفاوت المطلوب من خلال التصميم المراعي لقابلية التصنيع والاستفادة من أحدث تقنيات الأجهزة والبرمجيات. تضمن تصميم القالب قنوات تبريد موحدة وأخذ في الاعتبار معدل الانكماش الخاص بمادة PA6 + 30% GF. ساعدت هذه الإجراءات، إلى جانب ظروف المعالجة المُحسَّنة، الفريق على تحقيق تفاوت مقبول ثابت يبلغ ±0.1 مم.
التوازن بين الكفاءة والاستقرار في قوالب الإنتاج الضخم ذات التجويف الواحد
تتميز القوالب أحادية التجويف بطبيعتها بكفاءة منخفضة. وقد تفاقمت هذه الحالة بسبب البنية المعقدة للمحور، مما يجعل عملية تصحيح الأخطاء أمراً بالغ الصعوبة. ومن بين التحديات الرئيسية التي يواجهها نظراؤنا في الصناعة ما يلي:
- التوقف المتكرر عن الإنتاج لإجراء تعديلات على القوالب
- انخفاض العائد وتكاليف غير خاضعة للرقابة
- عدم القدرة على تلبية متطلبات الإمداد المستقرة والواسعة النطاق
تنبع هذه التحديات عادةً من عدم كفاية الخبرة في تصحيح أخطاء القوالب ذات التجويف الواحد. وعندما يكون معدل العائد في الإنتاج الضخم أقل من 90%، فإن ذلك يؤدي إلى تأخير التسليم وحالات تتجاوز فيها التكاليف الميزانية المحددة بكثير. وقد حقق الفريق معدل إنتاجية تجاوز 95% من خلال تحسين نظام التبريد، والتصميم الأمثل لبوابة الصب، وضبط المعلمات بدقة.
ما الذي اكتسبه العميل من حلول شركة فيرست مولدز
اتسمت مخططات محور عجلة السكوتر الكهربائي بتصميم معقد؛ وواجهت الشركة المصنعة خطر الاضطرار إلى إعادة تصميم منتجها في حال لم تتمكن من العثور على صانع قوالب قادر على تصنيع الأداة المناسبة. وتستغرق عملية إعادة تصميم المنتج وقتًا طويلاً، وقد تكون مكلفة أيضًا. ومن خلال التعاون مع شركة «First Mold»، تمكن العميل من تجنب هذا الاحتمال.
“قال العميل عند استلامه القوالب مع العينات التجريبية: ”كنا قد قمنا بالفعل بتنظيم استراتيجيتنا التسويقية بناءً على التصميم الوارد في المخطط“. ”كان تغيير التصميم في منتصف الطريق سيُلحق ضرراً جسيماً بصورة علامتنا التجارية ويؤدي إلى زعزعة ثقة عملائنا».
لم تكتفِ شركة «فيرست مولد» بقبول مشروع تصنيع قوالب محاور عجلات الدراجات الكهربائية فحسب، بل حرصت أيضًا على أن يتسلم العميل القالب الجاهز للاستخدام قبل الموعد النهائي بفترة كافية. كما يتيح هذا التعاون للعميل الحصول على خدمات صيانة سريعة وقطع غيار.
الأسئلة الشائعة
على مستوى التصميم، يمكن لصانعي القوالب منع انزياح الأكمام الفولاذية في عملية القولبة بالإدخال باستخدام المسامير المزودة بنوابض، والمثبتات المغناطيسية، والمصائد الميكانيكية، وأسطح الإغلاق، ووسائل التثبيت الميكانيكية، والتركيب بالضغط. وغالبًا ما تعتمد التقنية المحددة المستخدمة على قيود التصميم.
يُعد تحسين تصميم القطعة المُدرجة لمنع الانحرافات أثناء حقن الراتنج، وتحسينات تصميم القالب مثل تحسين موضع فتحة الحقن والتهوية المناسبة، بالإضافة إلى التحسين المناسب للعملية، أمورًا حاسمةً جميعها لتحسين معدل العائد في قالب إدراج محور محرك السكوتر الكهربائي ذي التجويف الواحد.

 AR
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 JA
 KO
 ZH