
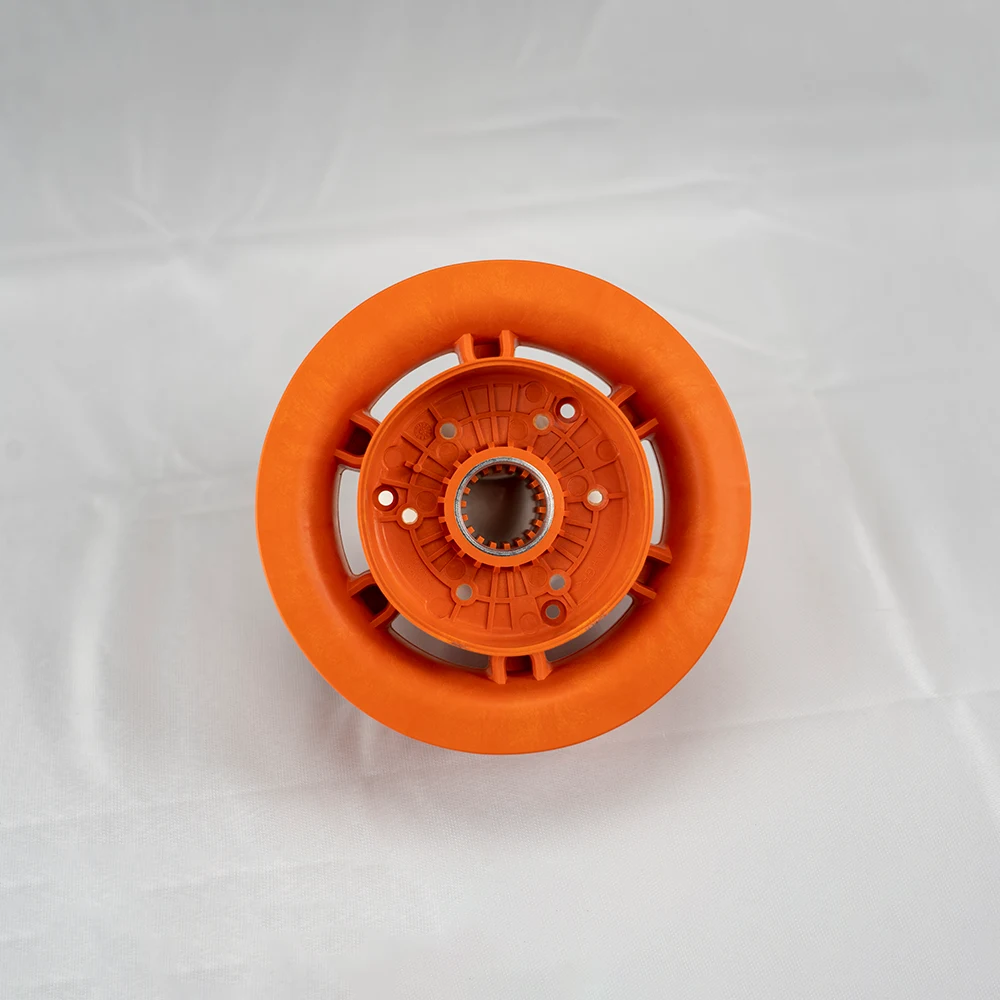
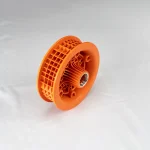
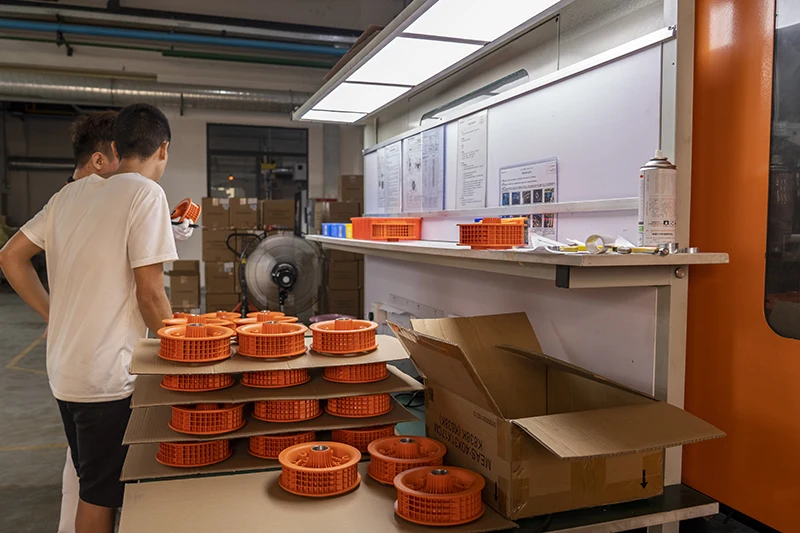
Le moyeu de roue arrière d’une trottinette électrique remplit trois fonctions essentielles. Premièrement, il sert d’élément structurel porteur. Deuxièmement, il doit être fabriqué avec des dimensions précises, notamment un composant moulé par insertion, afin que d’autres composants, comme le moteur intégré au moyeu de la trottinette électrique, puissent s’y emboîter. Troisièmement, il contribue à l’esthétique de la trottinette, à l’instar des jantes d’une voiture. Les considérations suivantes sont nécessaires pour atteindre ces objectifs.
- Sélection des matériaux : En raison des contraintes de résistance, on privilégie généralement un plastique technique à haute résistance, tel que le polyamide (PA6/PA66), renforcé de fibres de verre (GF) pour plus de rigidité. Ce matériau présente également une bonne résistance à l'usure et à la chaleur.
- Optimisation de la conception : Cette mesure est nécessaire pour éviter les défauts courants, tels que les creux de moulage et les déformations, lors de la fabrication des moyeux de roues de trottinettes électriques, en garantissant une épaisseur constante. Il est également possible d'ajouter des nervures pour renforcer la résistance sans augmenter l'épaisseur.
- Optimisation de la conception des moules : La conception du moule du moyeu de roue d'une trottinette électrique doit optimiser l'emplacement de l'entrée de matière, le parcours de l'écoulement de la matière et les canaux de refroidissement afin d'éviter tout défaut. Elle doit également prévoir la possibilité d'un moulage par insertion pour le logement de roulement en acier ou en aluminium.
- Optimisation du moulage par injection : Le moulage par injection du moyeu de roue d'une trottinette électrique doit permettre d'optimiser les paramètres de moulage, tels que la température de la matière fondue, la température du moule, la vitesse d'injection et le temps de maintien, en fonction du matériau utilisé, afin d'éviter toute dégradation.
- Analyse de l'intégrité structurelle : L'analyse par éléments finis (FEA) et l'ingénierie assistée par ordinateur (CAE) sont utilisées pour optimiser le support de moyeu. L'objectif est de garantir que la roue puisse résister à des charges répétées et aux chocs.
- Traitement de surface et adaptabilité environnementale : Le traitement de surface appliqué au moyeu de roue de la trottinette électrique renforce son aspect esthétique. En plus de rendre la surface plus attrayante, ce traitement devrait permettre au matériau de mieux résister aux agressions extérieures telles que les rayons UV, les variations de température et l'humidité, garantissant ainsi une stabilité à long terme.
- Assurance qualité : La fabrication des moyeux de roue pour trottinettes électriques doit s'accompagner d'un processus de contrôle qualité rigoureux, allant de l'inspection en ligne au contrôle des processus jusqu'aux essais du produit fini, afin de garantir que les moyeux de roue respectent les spécifications de conception et les exigences de performance.
Exigences du client
Un fabricant chinois de trottinettes électriques très réputé, ami de longue date de James Li, directeur général de First Mold, a fait appel à notre entreprise pour bénéficier de services complets de fabrication de moules en plastique et de moulage par insertion destinés à la production de moyeux de roues pour trottinettes électriques.
Au cours de la table ronde organisée pour examiner le cahier des charges et les spécifications du produit, le client a déclaré : “ First Mold est l’un des fabricants de moules chinois que nous respectons énormément, car cette entreprise a aidé de nombreux fabricants à concrétiser des idées complexes. Et nous sommes convaincus que ce projet ne fera pas exception. ”
En réponse, le directeur général adjoint de l'entreprise, Ray Liu, a déclaré : “ First Mold a le privilège de compter parmi ses rangs certains des ingénieurs les plus brillants du pays. Grâce aux technologies de pointe, il n'y a aucune limite à ce que notre équipe peut accomplir. ”.
Le fabricant de moyeux de roues pour trottinettes électriques souhaitait disposer d'un outillage de production capable de traiter le PA6+30%GF. La surface du moule destiné aux moyeux de roues de trottinettes électriques devait être suffisamment polie pour conférer à la pièce moulée une finition lisse conforme aux normes. La tolérance requise pour l’assemblage automatisé était de ±0,1 mm. De plus, le client souhaitait que le moule soit optimisé afin d’éviter les défauts courants.
Défis et solutions
Le fabricant de moyeux de roues pour trottinettes électriques a mis en évidence plusieurs problèmes majeurs, sur la base de ses expériences passées. Il s’agit notamment du déplacement de l’insert en acier lors de l’injection du matériau, du manque d’uniformité des tolérances des pièces, qui complique l’assemblage automatisé, et d’un faible rendement de production (≤90%).
En réponse à ces préoccupations, Li a déclaré : “ Chaque outil qui quitte notre usine est soumis à des contrôles de qualité rigoureux afin de garantir qu’il réponde aux attentes des clients et, dans la plupart des cas, les dépasse. ”
Décalage d'insertion et écart de coaxialité
Le manchon central en acier constitue le cœur du système de transmission de puissance des trottinettes électriques. Lors du moulage par injection, le flux de plastique fondu sous haute pression peut heurter l’insert métallique, provoquant un déplacement, une inclinaison et un décalage de coaxialité. Si ce décalage dépasse 0,05 mm, l’ensemble du moyeu est mis au rebut et ne peut pas être accouplé à l’arbre du moteur.
La plupart des usines ne disposent pas d'outillage permettant un positionnement précis des inserts, ce qui entraîne un taux élevé de déplacement des manchons en acier lors de la production en série. Parmi les conséquences possibles du déplacement des inserts en acier, on peut citer le grippage du groupe moteur et l'apparition de bruits anormaux.
La meilleure façon de résoudre ce problème est d’intervenir dès la conception du moule. L’équipe d’ingénieurs de First Mold a résolu ce problème en intégrant, dans le moule du moyeu de roue de la trottinette électrique, des goupilles usinées avec précision afin de maintenir le manchon en acier en place. La surface extérieure du manchon en acier a également été modifiée afin d’améliorer l’adhérence mécanique.
Afin d'éviter davantage tout déplacement du manchon en acier, l'équipe a optimisé la vitesse et la pression d'injection pour réduire au minimum la force d'impact de la résine fondue sur l'insert. L'emplacement de la buse d'injection a également été optimisé. Celle-ci a été positionnée de manière à ce que la résine fondue vienne se loger en douceur autour de l'insert, sans le pousser.
Contrôle du retrait et de la déformation du PA6 + 30% GF
Les problèmes fréquemment signalés avec le PA6+30GF comprennent l'efflorescence des fibres de verre, le retrait et le gauchissement. Ces problèmes entraînent un aspect médiocre et un manque de stabilité dimensionnelle. Par conséquent, la pièce fabriquée ne pourra pas passer les audits des marques haut de gamme.
Certains des défauts signalés avec le PA6 sont dus à sa forte absorption d'eau. Un séchage insuffisant avant le moulage peut entraîner la formation de bulles et de fissures. Cependant, le taux de retrait varie considérablement après renforcement avec de la fibre de verre 30%.
Dans le cadre de ce projet de moyeu de roue pour trottinette électrique, la complexité des nervures de renfort et des structures en treillis du moyeu, ainsi que l’épaisseur irrégulière de ses parois, entraînent également un retrait thermique inégal. La pièce est donc très sensible au gauchissement et à la déformation, ce qui affecte la circularité de la jante et la précision de l’assemblage.
First Mold a surmonté ces défis grâce à une combinaison de mesures comprenant notamment l'optimisation des paramètres de fabrication et l'amélioration de la conception des moules. Cela implique notamment de sécher le PA6 + 30% GF à une température comprise entre 80 °C et 90 °C (176 °F – 194 °F) pendant 4 à 6 heures avant le moulage par injection. L'objectif est d'atteindre une teneur en humidité comprise entre 0,11 TP4T et 0,21 TP4T.
De plus, la température du moule a été augmentée jusqu’à la limite supérieure prévue par les spécifications du matériau. L’équipe a également apporté les améliorations suivantes à la conception du moule :
- Optimisation de la régulation du débit pour faciliter l'écoulement et réduire le cisaillement
- Une ventilation adéquate, en particulier au niveau des lignes de soudure, afin de faciliter l'évacuation de l'air emprisonné
- Utilisation de canaux et de portes épais et courts pour éviter un cisaillement excessif du matériau
Résistance structurelle insuffisante
Les nervures de renfort de la grille, les structures dentées et les trous de fixation de ce projet de moyeu de roue pour trottinette électrique se caractérisent par une conception à cavité profonde, à parois minces et à nervures denses. Lors du moulage par injection, cela peut facilement entraîner :
- Tirages insuffisants (remplissage insuffisant)
- Résistance insuffisante de la ligne de soudure, rendant les zones soumises à des contraintes sujettes à la rupture
- L'effilochage de la fibre de verre (exposition des fibres), qui altère l'aspect et la résistance aux intempéries
Les lignes de soudure sont sujettes à la rupture, ce qui présente des risques pour la sécurité sur les routes accidentées et entraîne des retours de produits par les clients ainsi que des rappels. First Mold a éliminé ces lignes de soudure grâce à une conception minutieuse des moules et à l'ajustement des paramètres de processus.
Exigences de tolérance strictes (±0,1 mm)
En tant que composant central de la transmission, le moyeu-moteur d'une trottinette électrique nécessite des tolérances très strictes de ±0,1 mm en matière de coaxialité, de positionnement des trous de fixation et de dimensions de la jante — bien plus élevées que celles des pièces moulées par injection classiques. Cela représente un défi de taille pour la précision des moules, les procédés de moulage par injection et les capacités de contrôle qualité.
Les importantes variations dimensionnelles empêchent de respecter l'exigence de précision de ±0,1 mm, ce qui limite leur utilisation aux seuls assemblages manuels bas de gamme. Ces variations dimensionnelles peuvent compliquer l'ajustement parfait des composants du moteur-moyeu des trottinettes électriques, entraînant ainsi le rejet de certaines pièces.
L'équipe d'ingénieurs de First Mold a réussi à respecter la tolérance souhaitée grâce à une conception axée sur la fabricabilité et en tirant parti de technologies matérielles et logicielles de pointe. La conception du moule comprenait des canaux de refroidissement uniformes et tenait compte du taux de retrait spécifique du PA6 + 30% GF. Ces mesures, associées à des conditions de transformation optimisées, ont permis à l'équipe d'atteindre une tolérance constante de ±0,1 mm.
Concilier efficacité et stabilité dans les moules de production en série à cavité unique
Les moules à cavité unique présentent intrinsèquement un faible rendement. La situation a été aggravée par la structure complexe du moyeu, qui rend le débogage extrêmement difficile. Parmi les principaux défis auxquels sont confrontés les acteurs du secteur, on peut citer :
- Arrêts fréquents de la production pour des réglages des moules
- Faible rendement et coûts incontrôlés
- Incapacité à répondre à des demandes d'approvisionnement stables et à grande échelle
Ces difficultés découlent généralement d'un manque d'expérience dans le débogage des moules à cavité unique. Lorsque le rendement de la production en série est inférieur à 90%, cela entraîne des retards de livraison et des situations où les coûts dépassent largement le budget prévu. L'équipe a atteint un rendement de production supérieur à 95% grâce à l'optimisation du système de refroidissement, à une conception optimale des points d'injection et à un réglage précis des paramètres.
Ce que le client a gagné avec les solutions de First Mold
Le plan du moyeu de roue de la trottinette électrique présentait une conception complexe ; le fabricant risquait d’être contraint de repenser son produit s’il ne parvenait pas à trouver un mouliste capable de fabriquer l’outil adéquat. La refonte d’un produit prend beaucoup de temps et peut également s’avérer coûteuse. En collaborant avec First Mold, le client a pu éviter cette éventualité.
“ Nous avions déjà axé notre stratégie marketing sur le design présenté dans le plan ”, a déclaré le client lorsqu'il a reçu ses outillages accompagnés d'échantillons d'essai. “ Changer le design en cours de route aurait gravement nui à notre image de marque et suscité la méfiance chez nos clients ”.
First Mold ne s'est pas contentée d'accepter le projet de fabrication du moule du moyeu de roue pour trottinette électrique, mais a également veillé à ce que le client reçoive l'outil de travail bien avant la date limite. Cette collaboration permet également au client de bénéficier d'un service de maintenance accéléré et d'un approvisionnement rapide en pièces de rechange.
FAQ
Au niveau de la conception, les fabricants de moules peuvent empêcher le déplacement des manchons en acier dans le moulage par insertion en utilisant des goupilles à ressort, des supports magnétiques, des dispositifs de retenue mécaniques, des surfaces de blocage, des éléments de retenue mécaniques et des ajustements serrés. La technique précise utilisée dépendra souvent des contraintes de conception.
L'optimisation de la conception de l'insert afin d'éviter les déviations lors de l'injection de la résine, les améliorations apportées à la conception du moule, telles que l'optimisation de la position de l'entrée de matière et une ventilation adéquate, ainsi que l'optimisation appropriée du processus, sont autant d'éléments essentiels pour améliorer le taux de rendement dans un moule à insert à cavité unique destiné à la fabrication de moyeux de moteur pour trottinettes électriques.

 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH