包覆成型服务

采用两步注塑成型技术,将硬质塑料与柔软耐用的覆盖层结合在一起。First Mold 的精密模具制造和高质量包胶生产在全球范围内得到了高度认可。

ISO 9001:2015 | ISO 13485:2016 | NDA Available
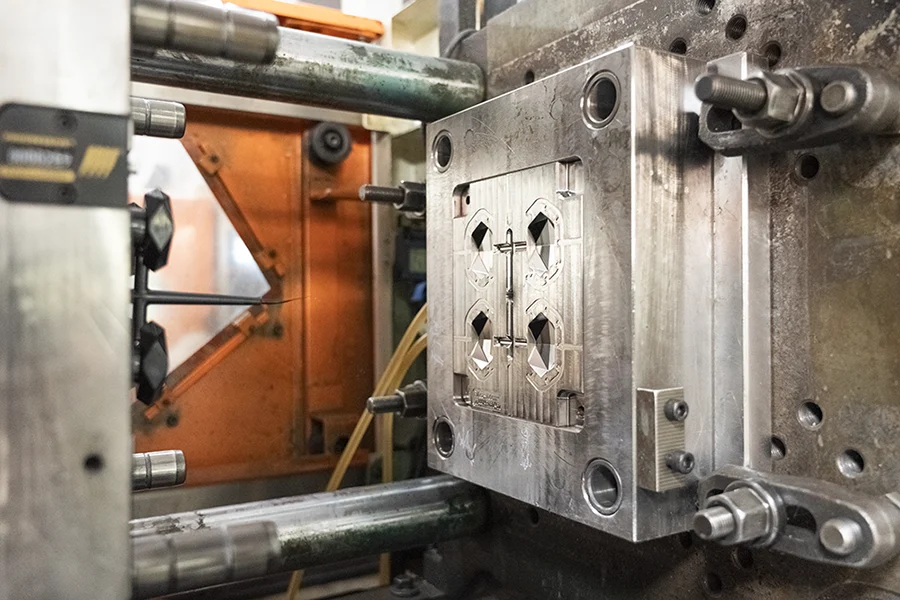
在注塑机上通过包覆成型工艺生产 2×2 布局的化妆盖

什么是包覆成型?

在产品设计中,有些产品可能会在基材(硬塑料或金属)外包裹一层软质材料(如 TPE、硅胶或橡胶)。这样做的目的是为了提高抓握力、防止滑动或美观。此类产品非常常见,如工具手柄、牙刷手柄和手机壳。其生产通常需要采用包覆成型工艺。

包覆成型是指使用两种不同的塑料材料,分别在一台注塑机中注塑成型。在一套模具中完成第一次注塑后,将产品取出并放入另一套模具中进行第二次注塑。因此,包覆成型通常需要两套模具。

不再有打滑的手柄 - 使用包覆成型进行粘合、密封和保护

First Mold 以其全面的能力在注塑成型行业处于领先地位。包胶成型是我们久经考验的专长之一。我们能解决棘手的包胶问题,例如

修复生产缺陷

解决设计陷阱

FirstMold 的包覆成型服务流程
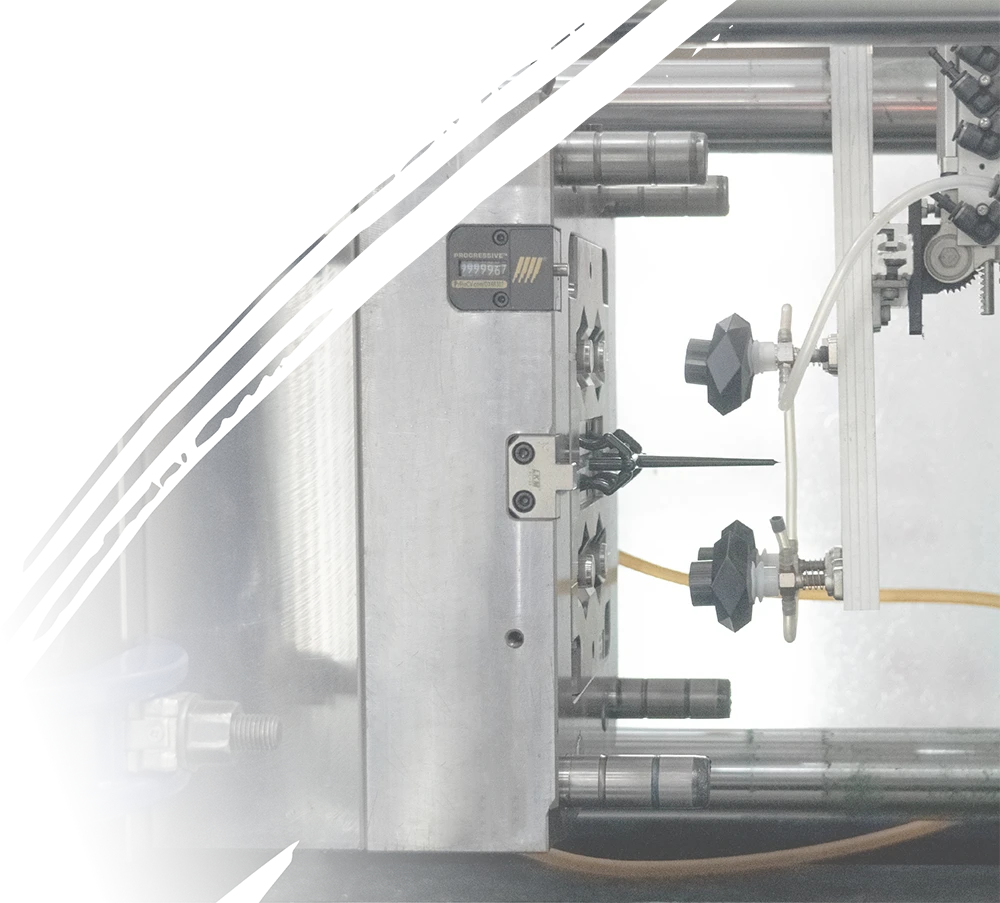
从模腔中精确顶出包覆成型的 PA66-TPV 外壳

Overmolding Applications

As an injection molding factory, First Mold uses overmolding in a wide range of industries. 

行业 Representative Products 主要优势
医疗设备 手术器械手柄、假肢组件、导管连接器、注射器活塞 生物相容性(ISO 10993)、耐化学性、更符合灭菌要求(FDA/CE)
汽车 方向盘手柄、安全气囊模块、轻质座椅外壳、电池组外壳 40-50% 重量减轻、减振(SAE J1475)、阻燃(UL94 V-0)
消费电子产品 手机套、耳塞充电套、游戏手柄握把、智能手表带 Anti-slip & shock absorption, IP68 waterproofing, Seamless multi-color aesthetics
Industrial & Tools 电动工具手柄、扳手防滑套、精密仪器外壳 300% 抗冲击性能提高,符合 MIL-STD-810G,符合人体工学,减少疲劳

挑战

频繁跌落会导致 TWS 耳机外壳破裂。这导致了 23% 的用户投诉率。

解决方案

硬质 PC 内壳和 TPU 减震外模

表面处理

如肌肤般哑光质感,防指纹修饰

成果

一家全球排名前三的智能手机品牌将售后维修成本降低了 41%

观看注塑工厂包覆成型视频

包覆成型技术的材料组合

包覆成型技术是工业生产中多材料集成制造的典范,具有多种材料搭配选择。First Mold 将包覆成型的材料组合策略总结如下:

功能协同

即:将聚丙烯 (PP) 与 SEBS 弹性体相结合,利用分子链缠结消除粘合剂,同时实现医用手柄的抗伽马射线灭菌性(25kGy 剂量)。

提高性能

即:尼龙(PA66)-TPV 弹性体复合材料具有优异的耐油/酸腐蚀性和超低摩擦系数(μ=1.2)。它是电动汽车高压电池外壳的理想材料。

可持续创新

即:生物基 TPE 与聚乳酸(PLA)基材融合,提供完全可生物降解的解决方案。50% 可减少碳排放量,这意味着它符合 EN 13432 工业堆肥要求,是生态包装系统的革命性产品。

用于包覆成型工艺的两组不同材料:在生产工作站上排列的特种聚合物(左)和热塑性弹性体(右
基质 包覆 典型应用 认证标准
聚丙烯 TPE/SEBS 医用手柄、工具手柄 ISO 10993、FDA 21 CFR
ABS 热塑性聚氨酯 手机壳、智能手表带 IEC 60529、RoHS
个人电脑 液态硅橡胶(LSR) 汽车透明纽扣、婴儿奶嘴 IATF 16949、LFGB
尼龙(PA6/PA66) 冠捷 汽车电池外壳、工业齿轮 UL94 V-0,MIL-STD-810G
PBT 玻璃纤维增强 TPE 电动工具手柄、连接器 EN 61340、IEC 60695
PEEK 氟橡胶(FKM) 航空航天传感器、医疗植入物 ISO 13485、AS9100
金属嵌件 TPE/TPU 电动工具手柄、医疗器械 ISO 2768、ASTM D638
POM 热塑性弹性体(TPE) 齿轮减震套筒、精密仪器外壳 DIN 54800
PPS 硅橡胶(VMQ) 高温传感器、发动机部件 SAE J2460、AMS 3217
PLA 生物基 TPE 环保包装、可生物降解的产品 EN 13432、ASTM D6400

包覆成型与嵌入成型嵌入成型与双色成型双色模塑

包覆成型是将一种材料注入到现有的基底(如硬塑料或金属)上。这一过程分步骤完成,以形成保护层或功能层。在嵌件成型中,金属或电子元件等嵌件首先被放入注塑模具中。然后注入塑料以固定和整合嵌件。在两次注塑中,使用旋转模具在同一周期内注入两种不同的材料。

尺寸 包覆成型 插入成型 双色模塑
流程步骤 两步注塑硬模芯 → 软包覆 预插入 → 一次封装 双射注塑(旋转/滑动模具)
材料组合 软硬结合(如 PP+TPE) 塑料+金属/插件(如 PA66+铜) 双色塑料(如 ABS+PC)
设备要求 标准机器 + 兼容模具 标准机器 + 机器人/手动刀片放置 专用双色机 + 旋转模具(±0.02 毫米)
材料互动 化学键(热力学兼容性) 机械锁定(无化学键连接) 物理分层(熔点同步)
结构差异 分层封装(功能集成) 插入式芯材(复合材料加固) 无缝分层(美学融合)
模具成本 $$ $ $$$
生产周期 30-60 秒(两层之间需要冷却) 45-90 秒(手动插入) 20-40 秒(自动双拍)
典型产品 工具手柄、医疗器械 汽车连接器、医用电极 双色尾灯、半透明键盘按键
轻点鼠标,批量生产塑料零件
zh_CNZH