당사는 다양한 금속 및 플라스틱 기판을 활용한 부품의 제조 및 전기 도금 공정을 수행합니다.
호환 가능한 기판
알루미늄 합금
6061-T6 | 7075-T6 | 5052
탁월한 표면 경도와 내마모성.
강철 및 스테인리스강
1018/1045 | 304/316 스테인리스강
연강의 부식 방지.
구리 및 황동
C360 황동 | C110 구리
귀금속 마감 처리 (금, 은).
사출 성형 플라스틱
ABS | PC/ABS
미관 처리 및 EMI 차폐.
일반적인 맞춤형 부품 적용 분야
기판 재료
권장 마감 처리
두께 범위 (µm)
대표적인 응용 사례
알루미늄 합금
무전해 니켈(ENP), 금, 은
ENP: 25–75, Au/Ag: 5–10
맞춤형 하우징, RF 차폐, 항공우주용 구조용 브라켓.
스테인리스강
경질 크롬, 니켈, 금, ENP
ENP: 25–50, 경질 크롬: 20–100+
의료 기기, 유체 제어 밸브, 선박용 부품.
탄소강 및 합금강
경질 크롬, 아연, 니켈-텅스텐, ENP
경질 크롬: 50–250, 아연: 8–25
고강도 샤프트, 맞춤형 공구 및 고정구, 기어.
구리 및 황동
경질 금, 은, 팔라듐-니켈, 주석
금/Pd-Ni: 0.5–5, 주석: 5–15
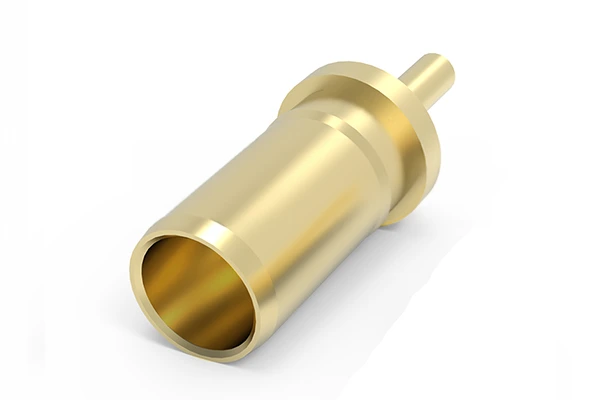
맞춤형 커넥터, RF 커넥터, 정밀 테스트 프로브.
아연 합금
Cu-Ni-Cr, 흑색 아연, 은색
Cu-Ni-Cr: 15–30, 흑아연: 5–10
맞춤형 인클로저, 잠금 장치.
사출 성형 플라스틱
구리-니켈, 크롬/금
합계: 10–40
EMI/RFI 차폐 케이스, 의료 기기 베젤.
퍼스트 몰드의 정밀 전기 도금 표준
품질이 떨어지는 외주 마감 처리로 인해 고품질의 맞춤형 부품이 망가지지 않도록 하세요.
좋은 외관
외관 불량
코팅은 두께가 얇으며(3-15μm), 지정된 두께 허용 오차는 ±10%입니다.
표면 코팅 두께는 최소 20~50μm로 상당히 두껍습니다.
우수한 정밀도
정밀도 저하
표면 코팅은 제품의 모든 구석에서 높은 정밀도로 일관되게 이루어집니다.
코팅이 고르지 않고 정밀도가 낮습니다.
좋은 기술
열악한 기술
코팅은 밀착력이 좋고 벗겨지지 않습니다.
이 코팅은 접착력이 약하여 쉽게 벗겨집니다.
우수한 내열성
열에 약함
코팅은 밀착력이 좋고 벗겨지지 않습니다.
고온에 노출될 경우 코팅이 벗겨질 위험이 있습니다.
First Mold는 10년 넘게 통합 후가공 네트워크를 엄격하게 관리해 온 경험을 바탕으로, 수천 건에 달하는 맞춤형 프로젝트에 대한 도금 공정을 완벽하게 정립해 왔습니다. 전기 도금과 관련된 품질 문제에 대해서는 전혀 걱정하실 필요가 없습니다. 당사는 신속한 시제품 및 사출 성형 부품 등의 전기 도금 분야에서 풍부한 경험을 보유하고 있습니다.
DFM 팁 - 올바른 제품 제작을 위해 여러분의 도움을 부탁드립니다
맞춤형 제조업체로서, 당사의 CAM 엔지니어와 사출 성형 전문가들이 고객님의 CAD 모델과 2D 도면에서 실제로 어떤 점을 확인하는지 알려드립니다.
"프리 플레이트"와 "포스트 플레이트" 치수의 정의
금속 및 플라스틱용
공차를 추측에 맡기지 마십시오. 2D 도면에 다음 사항을 명확하게 명시하십시오. ~전에 또는 ~ 이후 도금.
소성 변형 시 내부 응력 고려
주로 플라스틱용
블리스터링이나 박리 현상을 유발할 수 있는 성형 내 응력을 최소화하기 위해, 설계 시 벽 두께가 균일하도록 하십시오.
복잡한 부품에 유체 배출 경로를 마련한다
금속 및 플라스틱용
디자인에 복잡한 내부 구조가 포함되어 있는 경우, 작고 눈에 띄지 않는 배수 구멍을 추가해 드릴 수 있도록 해 주시기 바랍니다.


 KO
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 ZH