

الخراطة باستخدام الحاسب الآلي هي عملية تصنيع شائعة جدًا في التصنيع الدقيق الحديث. وللتوضيح، فإن نظام التحكم الرقمي باستخدام الحاسب الآلي هو اختصار للتحكم العددي بالكمبيوتر، وهو استخدام ماكينات يتم التحكم فيها بالكمبيوتر. من الناحية العملية، تتضمن الخراطة باستخدام الحاسب الآلي استخدام أداة قطع لإزالة المواد من قطعة عمل دوارة لإنتاج أجزاء مستديرة أو أسطوانية بدقة عالية وقابلية للتكرار.
تعد قطاعات السيارات، والفضاء، والإلكترونيات، والمعدات الطبية، والنفط والغاز، والآلات الصناعية من بين أكثر المجالات استخدامًا لعملية الخراطة باستخدام التحكم الرقمي (CNC). ويفضل المصنعون الخراطة باستخدام التحكم الرقمي (CNC) لما تتميز به من دقة أبعاد عالية، وسرعة في التصنيع، واتساق الجودة في الإنتاج بكميات كبيرة. وسواء كان الأمر يتعلق بعمود وجلبة بسيطين أو بقطعة ملولبة أكثر تعقيدًا، فإن استخدام خدمات متخصصة خدمات الخراطة المخصصة باستخدام الحاسب الآلي (CNC) يضمن تصنيع هذه الأجزاء بكفاءة وبدقة عالية.
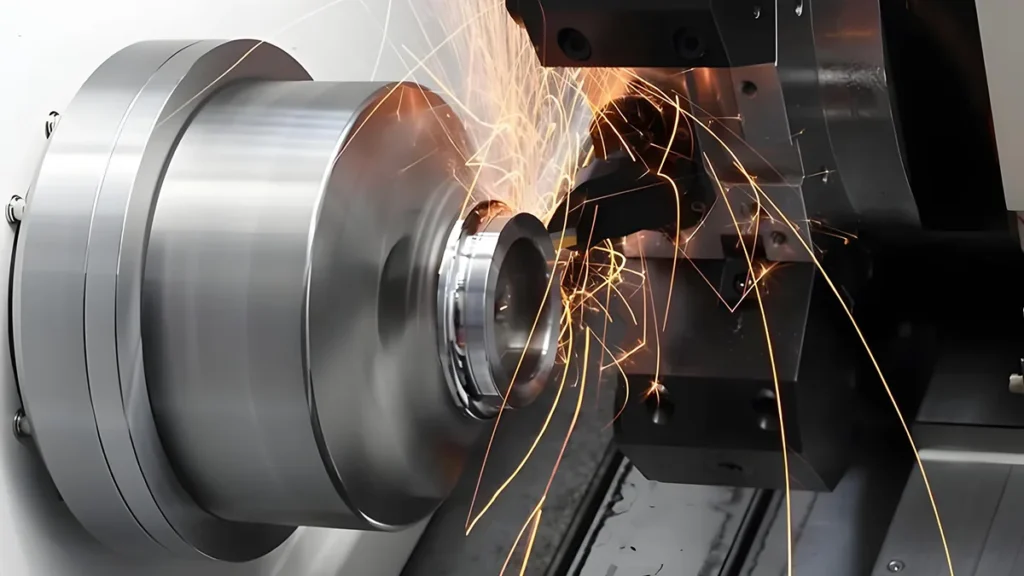
ما هي أساسيات الخراطة باستخدام الحاسب الآلي؟
المبدأ الأساسي لعملية الخراطة باستخدام الحاسب الآلي هو إزالة المواد باستخدام حركة دورانية. تختلف عمليات الخراطة عن الطحن لأن قطعة العمل تدور بدلاً من أداة القطع. يتم تثبيت أداة القطع ثابتة أثناء توجيهها على طول المحاور التي يتم التحكم فيها لقطع المكوّن.
المحور “X” والمحور “Z” هما المحوران الرئيسيان لماكينة الخراطة بنظام التحكم الرقمي. المحور "X" للتحكم في عمق القطع، والمحور "Z" للتحكم في عمق القطع، والمحور "Z" للحركة الطولية على طول قطعة العمل المقطوعة. تحتوي بعض ماكينات الخراطة المتطورة على محاور إضافية من أجل الأشكال الهندسية الأكثر تعقيدًا وميزات إضافية متعددة المهام.
تلعب البرمجة دورًا مهمًا في الخراطة باستخدام الحاسب الآلي. تساعد برامج CAD و CAM المشغلين في تطوير النماذج الرقمية وإنتاج التعليمات الخاصة بالماكينات (G-code). تُستخدم هذه التعليمات لضبط سرعة المغزل ومعدل التغذية وعمق القطع وحركة الأدوات في الماكينة.
ما هي مراحل الخراطة باستخدام الحاسب الآلي؟
اختيار المواد
تتمثل الخطوة الأولى في عملية الخراطة باستخدام التحكم الرقمي (CNC) في اختيار المادة المناسبة للاستخدام في التطبيق المطلوب. ومن المواد الشائعة ما يلي: الألومنيوم, ، الفولاذ المقاوم للصدأ،, الفولاذ الكربوني, ، النحاس،, التيتانيوم, النحاس والبلاستيك الهندسي. وسيتوقف اختيار المواد على قوتها، ومقاومتها للتآكل، وقابليتها للتشغيل الآلي، وخصائصها الحرارية.
يعد الألومنيوم مادة شائعة الاستخدام بسبب خفة وزنه وانخفاض تكلفة التصنيع الآلي. ويتميز الفولاذ المقاوم للصدأ بمقاومة عالية للتآكل وهو متين للغاية، ويتميز التيتانيوم بنسبة عالية من القوة إلى الوزن، مما يجعله مناسبًا للاستخدام في صناعات الطيران والصناعات الطبية.
تحضير قطعة العمل
بمجرد اختيار المواد، يتم تقطيع المواد الخام إلى طول مناسب للتشغيل الآلي. يتم تثبيت قطعة العمل بإحكام في ظرف أو كوليت ماكينة الخراطة بنظام التحكم الرقمي. مفتاح تجنب الاهتزاز وخطأ الأبعاد أثناء التشغيل الآلي هو التشبيك المناسب.
ومن الاعتبارات المهمة الأخرى الموازنة والمحاذاة أيضًا. ستؤدي المحاذاة الخاطئة إلى تشطيب سطح رديء أو تآكل مفرط للأداة أو أخطاء في الأبعاد.
إعداد الأداة
قبل تشغيل الآلة، يتم تثبيت أدوات القطع في برج الآلة. العديد من أدوات مختلفة يمكن استخدامها في عمليات متنوعة مثل التسوية، والخراطة الأولية، والتشطيب، وتقطيع الخيوط، والحفر، وحفر الأخاديد.
كما أن اختيار مادة الأداة له أهمية كبيرة أيضًا. تُستخدم أدوات الكربيد بشكل جيد لأنها شديدة الصلابة ومقاومة للتآكل. كما تعزز الأدوات المطلية أيضًا من كفاءة القطع من خلال تقليل الاحتكاك وتوليد الحرارة.
البرمجة باستخدام الحاسب الآلي الرقمي
يحدد برنامج ماكينة التحكم الرقمي بنظام التحكم الرقمي عملية التصنيع الآلي ومعلمات التشغيل. يحدد المبرمج مسار الأداة وسرعة عمود الدوران ومعدل التغذية وعمق القطع وسائل التبريد حسب نوع المادة وهندسة القِطع.
تستخدم برامج المحاكاة للتحقق من البرنامج قبل بدء الإنتاج. يمكن أن يساعد ذلك في منع التصادمات أو أخطاء التصنيع وتقليل هدر المواد.
عملية التصنيع
في عملية التصنيع الآلي، يتم استخدام المغزل لتدوير قطعة العمل، وتقوم أداة القطع بقطع المادة المعدنية طبقة بعد طبقة. تعمل عمليات التخشين على إزالة كميات كبيرة من المواد في وقت قصير، وتؤدي عمليات التشطيب إلى الوصول بالقطعة إلى الشكل الصحيح والتشطيب السطحي الصحيح.
غالبًا ما تُستخدم أنظمة سائل التبريد لتقليل الحرارة وتليين منطقة القطع. يطيل التبريد الصحيح من عمر الأداة ويمنع أي تشويه حراري لقطعة العمل.
التفتيش ومراقبة الجودة
ثم يتم فحص جميع الأجزاء المصنعة آليًّا. وتُجرى قياسات باستخدام أدوات مثل الميكرومتر والفرجار،, آلة القياس المنسقة وتضمن أجهزة اختبار خشونة السطح أن يكون الجزء مطابقًا لمتطلبات التصميم.
في الخراطة باستخدام الحاسب الآلي، تلعب مراقبة الجودة دورًا حاسمًا في التصنيع، نظرًا لوجود العديد من الأجزاء المتضمنة في التطبيقات الحرجة التي قد تؤدي إلى فشل النظام.
ما هي أنواع عمليات الخراطة باستخدام الحاسب الآلي؟
الانعطاف المستقيم
يُعد الخراطة المستقيمة إحدى أبسط عمليات الخراطة باستخدام الحاسب الآلي (CNC) وأكثرها شيوعًا. خلال هذه العملية، يتم تغذية الأداة بشكل موازٍ لمحور قطعة العمل لإزالة المادة منها بشكل موحد في القطر. وتتمثل التطبيقات النموذجية لهذه العملية في تصنيع الأعمدة الأسطوانية، والقضبان، والمسامير، والفواصل.
يمكن إجراء الخراطة المستقيمة إما كعملية خراطة خشنة أو كعملية خراطة نهائية. الخراطة الخشنة هي طريقة لإزالة كميات كبيرة من المواد بسرعة لإنتاج الشكل الأساسي للجزء. استخدم عمليات قطع أدق وتغذية أبطأ للحصول على أبعاد دقيقة وتشطيبات سطحية ناعمة عند الإنهاء. تتميز الخراطة المستقيمة بالدقة العالية، وهي مناسبة للقطع ذات الدقة العالية والقطر المنتظم.
عملية المواجهة
يتم إجراء المواجهة للحصول على نهاية مستوية وناعمة لقطعة العمل. يتم تغذية أداة القطع بشكل عمودي على محور الدوران، ويتم تدوير قطعة العمل في الظرف. عادةً ما تكون الماكينة الأولى هي المواجهة، وتُستخدم لإنشاء سطح مرجعي نظيف ودقيق لعمليات التشغيل اللاحقة.
إن استخدام هذه العملية مهم لإنتاج الأجزاء ذات الأطراف المسطحة تمامًا التي تُستخدم للتجميع أو الختم. تخلق عملية التقابل الدقيق ثبات الأبعاد وتضمن المحاذاة الصحيحة للأنظمة الميكانيكية.
الخراطة المستدقة
تُحدث عملية الخراطة المستدقة تغييرًا تدريجيًا للقطر في طول المنتج، مما يشكل مخروطًا. وهي مهمة بشكل خاص للأعمدة المستدقة وحوامل الأدوات وتجهيزات الأنابيب ومغازل الماكينات.
يتم إجراء الخراطة المستدقة على ماكينة خراطة بنظام التحكم الرقمي باستخدام الحاسب الآلي عن طريق تحريك الأداة بزاوية. تُستخدم البرمجة بنظام التحكم الرقمي باستخدام الحاسب الآلي للتحكم بعناية في زاوية الاستدقاق والطول للحفاظ على دقة الأبعاد.
بالنسبة للخراطة المستدقة، يجب أن تكون هناك حركة متزامنة بين الأداة وعمود الدوران. قد يؤدي عدم المحاذاة إلى سوء هندسة الاستدقاق أو تشطيب السطح. يمكن عمل مستدقات مستدقة عالية الدقة باستخدام نظام ماكينات بنظام التحكم الرقمي المتقدم للتطبيقات الصناعية الصعبة.
الخراطة الكنتورية
الخراطة الكنتورية هي طريقة تُستخدم لإنتاج مقاطع منحنية أو غير منتظمة على قطعة دوارة. وهي نوع من الخراطة التي تتطلب من الأداة القيام بحركات أكثر تعقيداً، مبرمجة بواسطة ماكينة التحكم الرقمي باستخدام الحاسوب.
يتم تطبيقه بشكل متكرر في مجالات صناعات الطيران والسيارات، وكذلك في التصنيع الطبي، حيث تحتاج الأجزاء في كثير من الأحيان إلى حواف منحنية وأشكال معقدة. وفيما يلي بعض الأمثلة على ذلك: مكونات التوربينات، والأغلفة الدقيقة، وزرعات تقويم العظام.
قطع الخيط
القطع اللولبي هو عملية خراطة لعمل أخاديد حلزونية على سطح أسطواني. يمكن أن تكون الخيوط إما من الخارج، مثل تلك الموجودة على المسامير، أو من الداخل، مثل الخيوط الموجودة في التركيبات والصواميل.
الخيوط المترية، والموحدة، والشبه شبه المنحرفة، وخيوط الأنابيب، ليست سوى بعض من أشكال عديدة من الخيوط التي يمكن تصنيعها باستخدام ماكينة خراطة بتحكم رقمي (CNC). وتستطيع الماكينة مواءمة سرعات دوران المغزل مع حركة الأداة، مما يضمن دقة خطوة الخيط وعمقه.
يعد التحكم في معلمات القطع مهمًا جدًا عند صنع الخيوط، حيث يجب إعطاء الخيوط تفاوتات أبعاد ضيقة. جودة اللولبة مهمة للتجميع أو التسرب أو العطل الميكانيكي.
عملية الحفر
التجويف هو عملية إنشاء قنوات ضيقة أو تجاويف في سطح قطعة العمل. ويمكن أن تكون الأخاديد خارجية أو داخلية، وفقًا لتصميم المكون. ويُستخدم هذا الأسلوب على نطاق واسع في تصنيع مقاعد الحلقات المثبتة، وأخاديد الحلقات الدائرية (O-ring)، وأخاديد الحلقات المفاجئة، والزخارف التزيينية.
أثناء الحزّ، من المهم بشكل خاص الانتباه إلى التحكم في البُرادة بسبب القدرة على تراكم البُرادة والسخونة الزائدة في منطقة القطع المحصورة. يتم ضمان ظروف القطع المستقرة من خلال الاستخدام المناسب لسائل التبريد وتحسين سرعة القطع.
تتطلب التطبيقات التي تتطلب موانع تسرب أو عناصر الاحتفاظ لتلائم بإحكام في أبعاد الأخدود حزًا دقيقًا.
عملية الحفر
يستخدم الثقب لتوسيع وصقل الثقوب بدقة أكبر من الحفر. هذه عملية تقوم فيها أداة القطع أحادية النقطة بإزالة المواد من القطر الداخلي لقطعة العمل.
يزيد الثقب من دقة الثقوب وتركيزها وتشطيب سطحها. ويُستخدم على نطاق واسع في إنتاج أسطوانات المحركات، وأغطية المحامل، والأجزاء الهيدروليكية، والأجزاء الميكانيكية عالية الدقة.
يمكن أن تنحرف قضبان الثقب الطويلة تحت قوى القطع، ويلزم وجود أدوات مستقرة ومحاذاة دقيقة للثقب الداخلي. يمكن أن يؤدي الانحراف الزائد إلى ثقوب مدببة أو كبيرة للغاية.
وبفضل دقة الثقب باستخدام الحاسب الآلي، يمكن تحقيق تفاوتات تفاوتات ضيقة حسب الحاجة ومناسبة للتطبيقات الهندسية الحرجة.
عملية الحفر
في حين أن العملية الرئيسية لمراكز الخراطة بنظام التحكم الرقمي هي التشكيل الأسطواني، فإن العديد منها يقوم أيضًا بالثقب. يتم تغذية لقمة الحفر في الجزء الدوار لتشكيل ثقوب في المركز.
غالبًا ما يتم دمج عمليات الحفر باستخدام الحاسب الآلي (CNC) مع عمليات الخراطة لتقليل أوقات الإعداد إلى الحد الأدنى وتعزيز كفاءة الإنتاج. واليوم، يمكنك إجراء عمليات الحفر المركزي، والحفر العميق، وحفر الثقوب ذات الأقطار المتعددة في إعداد واحد على مركز الخراطة الحديث.
أثناء الحفر، على وجه الخصوص، يعد توصيل سائل التبريد أمرًا بالغ الأهمية حيث يلزم إزالة البُرادة بكفاءة من الثقوب العميقة. إذا لم يحدث ذلك، يمكن أن يتلف المثقاب، أو يمكن أن يكون له تأثير على جودة الثقب.
معدات الخراطة بنظام التحكم الرقمي باستخدام الحاسب الآلي
يُجرى الخراطة باستخدام الحاسب الآلي (CNC) بواسطة معدات آلية خاصة تتمتع بوظيفة إزالة المواد بدقة. مخارط CNC وهي الآلات الأكثر استخدامًا، لأنها آلات تقوم بالقطع الدوراني تلقائيًا.
مراكز الخراطة أكثر تطورًا من المخارط بنظام التحكم الرقمي التقليدية، والتي تسهل عددًا من الأدوات وميزات التصنيع الإضافية. وعادةً ما تكون هذه الماكينات مجهزة أيضًا بمبدلات أدوات أوتوماتيكية وأنظمة أدوات حية ومغازل فرعية تعمل على تحسين الإنتاجية.
النوع الرئيسي الآخر هو مخرطة بنظام التحكم الرقمي من النوع السويسري. تُستخدم هذه الماكينات لتصنيع الأجزاء الصغيرة ذات الدقة العالية والدقة العالية في الأبعاد. وهي شائعة في صناعة الأجهزة الطبية وصناعة الإلكترونيات.
مخارط الخراطة العمودية مناسبة لخراطة الشُّغْلَة الكبيرة والثقيلة. لا يتم تدوير قطعة العمل أفقيًا ولكن يتم تدويرها عموديًا، وهذا يساعد على الحفاظ على ثبات العناصر الكبيرة.
معلمات القطع في الخراطة باستخدام الحاسب الآلي
تتأثر جودة وإنتاجية عملية الخراطة بشكل كبير بمعلمات القطع. المعلمات الرئيسية هي سرعة عمود الدوران ومعدل التغذية وعمق القطع. تحدد سرعة عمود الدوران مدى سرعة دوران الشُّغْلَة (تقاس بعدد الدورات في الدقيقة أو قدم السطح في الدقيقة). تنتج سرعات القطع الأعلى عمومًا تشطيبًا أفضل للسطح، ولكن مع زيادة في توليد الحرارة وتآكل الأداة.
معدل التغذية هو سرعة تغذية أداة القطع مقابل قطعة العمل. قد تؤدي معدلات التغذية السريعة للغاية إلى إنتاج أسطح خشنة، وقد يؤدي معدل التغذية البطيء للغاية إلى تقليل الإنتاجية. عمق القطع هو كمية المواد التي تتم إزالتها لكل قطع. عمليات التخشين لها عمق قطع أكبر لإزالة المواد بمعدل أسرع، وكذلك عمق قطع أصغر للدقة والسلاسة أثناء عمليات التشطيب.
يجب التحكم في هذه المعلمات بشكل صحيح لضمان كفاءة أداء الماكينات.
أهمية الأدوات في الخراطة باستخدام الحاسب الآلي
أدوات القطع الحديثة مصممة لتكون متينة ومقاومة للحرارة وتتمتع بدرجة عالية من الدقة في القطع. يشيع استخدام إدخالات الكربيد لأنها تتحمل درجات الحرارة العالية وتحافظ على حواف القطع الحادة. تُستخدم أدوات السيراميك ونيتريد البورون المكعب في تصنيع المواد المقواة.
تؤثر هندسة الأداة أيضًا على أداء التشغيل الآلي. سيساعد الإعداد بزوايا أشعل النار الصحيحة، وأنصاف أقطار المقدمة، وقواطع البُرادة على تفريغ البُرادة وتقليل قوى القطع.
في ورشة الخراطة الآلية بنظام التحكم الرقمي باستخدام الحاسب الآلي، أصبح نظام مراقبة تآكل الأدوات حلاً أكثر شيوعًا. يمكن استخدام هذه الأنظمة لتحديد الأدوات البالية بمجرد أن تضعف جودة المنتج.
التحديات في الخراطة باستخدام الحاسب الآلي باستخدام الحاسب الآلي
على الرغم من أن الخراطة باستخدام الحاسب الآلي لها مزاياها، إلا أن هناك أيضًا عددًا من التحديات التي يجب مراعاتها. من أكثر المشاكل التي تحدث بشكل متكرر هي تآكل الأداة، خاصةً عند قطع المواد الصلبة واستخدام ظروف القطع القاسية.
يؤدي الاحتكاك الشديد وتشوه المواد أثناء القطع إلى توليد حرارة شديدة، مما يؤثر بشكل مباشر على دقة الأبعاد. على سبيل المثال، عند خراطة المواد الصلبة المستخدمة في صناعة الطيران مثل التيتانيوم (Ti-6Al-4V)، يمكن أن تتجاوز درجات الحرارة الموضعية عند حافة القطع بسرعة 800 درجة مئوية إلى 1000 درجة مئوية [1]. يجب التحكم في هذه الآثار الحرارية الشديدة بشكل صارم من خلال معلمات قطع مُحسَّنة وأنظمة تبريد متطورة تعمل بالضغط العالي، وذلك لمنع التآكل السريع للأداة وتشوه قطعة العمل.
يعد التحكم في البُرادة أيضًا مشكلة حرجة. قد تنحشر البُرادة الطويلة أو المتشابكة في الماكينة أو تتسبب في تلف الجزء الذي يتم قطعه أو الأداة. يتم حل هذه المشكلة أحيانًا باستخدام قواطع البُرادة المتخصصة وأنظمة سائل التبريد.
اهتزاز الماكينة أو الرفرفة أمر غير مرغوب فيه لأنه يقلل من السطح وعمر الأداة. تقليل مشكلة الاهتزاز عن طريق زيادة صلابة الماكينة وتغيير ظروف القطع.
فهم الخراطة والتصنيع باستخدام الحاسب الآلي باستخدام الحاسب الآلي
ما هي العلاقة بين الخراطة باستخدام الحاسب الآلي والتصنيع الآلي؟
ترتبط مفاهيم الخراطة والتصنيع باستخدام الحاسب الآلي (CNC) ارتباطًا وثيقًا ببعضهما البعض. ويُعد «التصنيع» مصطلحًا عامًّا يشير إلى عمليات إزالة المواد التي يمكن استخدامها لإنتاج قطع ذات أشكال متنوعة، وتُعد الخراطة باستخدام الحاسب الآلي (CNC) إحدى العمليات الرئيسية ضمن نطاق أوسع حلول تصنيع مخصصة باستخدام تقنية CNC تُستخدم في تصنيع قطع غالبًا ما تكون أسطوانية الشكل.
الطحن، والحفر، والطحن، والطحن، والتفريغ الكهربائي للقطع، والخراطة هي بعض الطرق المستخدمة في التصنيع الآلي. العمليات المختلفة لها وظائف مختلفة، اعتمادًا على هندسة ووظيفة المكون.
نظرًا لأن العديد من المكونات الصناعية متناظرة دورانيًا، يلعب تطبيق الخراطة باستخدام الحاسب الآلي دورًا رئيسيًا في التصنيع الآلي. تُستخدم عمليات الخراطة لصنع الأعمدة والدبابيس والوصلات والصمامات والبطانات.
أحدثت الماكينات بنظام التحكم الرقمي ثورة في عالم الماكينات التقليدية. تُستخدم أنظمة الماكينات بنظام التحكم الرقمي اليوم لزيادة كفاءة عمليات التصنيع وتقليل التدخل البشري وأتمتة حركة الأدوات. وهذا يمكن المصنعين من صنع أجزاء معقدة بشكل أسرع وأكثر اتساقًا.
دمج الخراطة والطحن
واليوم، تم تصميم العديد من مراكز الخراطة باستخدام الحاسب الآلي (التحكم العددي المحوسب) لتنفيذ عمليات الخراطة والطحن في نفس الماكينة. يمكن لهذه الأنظمة متعددة المهام تنفيذ العديد من المهام دون نقل الجزء من ماكينة إلى أخرى.
يعني الخراطة والطحن المدمجان أن قطعة العمل ثابتة في نفس الموضع أثناء عمليتي الخراطة والطحن، مما يقلل من وقت الإعداد ويحسن دقة الأبعاد. وهذا يقلل أيضًا من تكاليف التصنيع والإنتاج ويعزز كفاءة التصنيع والإنتاج.
تسمح أنظمة الأدوات الحية بتدوير أدوات القطع للسماح بالطحن والحفر والاستدقاق على مركز الخراطة. وهذا مفيد بشكل خاص للمكونات المعقدة في صناعات الطيران والسيارات.
أتمتة التصنيع الآلي باستخدام الحاسب الآلي
أحد أهم الإنجازات في تكنولوجيا الخراطة والتشغيل الآلي باستخدام الحاسب الآلي هو الأتمتة. تتيح الأنظمة الروبوتية ومغذيات القضبان الآلية تشغيل الماكينات دون الحاجة إلى المراقبة والتحكم البشري.
تعمل أنظمة الأتمتة على تعزيز الإنتاجية بشكل كبير من خلال تقليل أوقات التوقف أثناء عمليات التحميل والتفريغ إلى أدنى حد ممكن. ووفقًا للتحليلات الصناعية، فإن دمج أنظمة التحميل الروبوتية ووحدات التغذية الأوتوماتيكية للقضبان يمكن أن يزيد من معدل الاستخدام الفعلي للمغزل في آلة التصنيع بالحاسب الآلي (CNC) مقارنةً بالطريقة التقليدية 40%-50% إلى ما يزيد عن 80% [2]. ولا يقتصر هذا التغيير على زيادة الإنتاجية إلى أقصى حد فحسب، بل إنه يحسّن أيضًا السلامة في مكان العمل من خلال الحد من التلامس المباشر للمشغل مع الأجزاء المتحركة للآلة.
تعمل تقنيات التصنيع الذكي على تحسين عملية التصنيع باستخدام الحاسب الآلي. تتحكم المستشعرات في أداء الماكينة وتآكل الأدوات ومعلمات القطع في الوقت الفعلي. تُمكِّن هذه البيانات المصنّعين من التنبؤ باحتياجات الصيانة وتجنب التوقف غير المرغوب فيه.
الخراطة والتصنيع الآلي الدقيق باستخدام الحاسب الآلي
تعد الدقة إحدى السمات المميزة للتصنيع باستخدام الحاسب الآلي. إن الحدود المسموح بها يمكن أن تصل دقة آلات الخراطة المتطورة إلى ميكرونات، وهو ما يتناسب مع الصناعات عالية الأداء. وبالنسبة للتطبيقات الحيوية في مجالي الفضاء والطيران والطب، فإن الخراطة باستخدام التحكم الرقمي (CNC) عالية الأداء قادرة على تحقيق النتائج المطلوبة بشكل موثوق درجات التفاوت من IT5 إلى IT6 تحت ISO 286-1 قياسي، وغالبًا ما تحافظ على دقة الأبعاد في حدود ±0.005 مم (5 ميكرون) [3].
تتأثر دقة الأبعاد بعدة عوامل، مثل صلابة الآلة، وجودة أدوات القطع، ومعلمات القطع، والاستقرار الحراري. ولضمان الدقة، فإن الاتساق أمر ضروري عند التصنيع باستخدام المعالجة الآلية الدقيقة.
كما أن جودة تشطيب السطح عامل حاسم أيضًا. تقلل التشطيبات الدقيقة من الاحتكاك، وتجعلها أكثر إرضاءً من الناحية الجمالية، وتزيد من أداء المكونات. يمكن أن تؤدي ظروف القطع وعمليات التشطيب المحسّنة إلى تشطيبات ناعمة للغاية في الخراطة باستخدام الحاسب الآلي.
ما هي الاتجاهات المستقبلية في الخراطة باستخدام الحاسب الآلي؟
يرتبط مستقبل الخراطة باستخدام الحاسب الآلي ارتباطًا وثيقًا بالتطورات في الأتمتة والتصنيع الرقمي. يتم اعتماد تقنيات الذكاء الاصطناعي والتعلم الآلي أكثر فأكثر في مجال أنظمة التشغيل الآلي.
تكتشف أنظمة الصيانة التنبؤية المشاكل المحتملة في الماكينات قبل حدوثها من خلال تفسير بيانات الماكينة. سيؤدي ذلك إلى تقليل وقت التعطل وزيادة موثوقية الإنتاج.
كما يتم تطوير أنظمة التصنيع الهجينة التي تجمع بين التصنيع الإضافي والخراطة باستخدام الحاسب الآلي. ويتم إنتاج الأجزاء ذات الشكل شبه الصافي باستخدام هذا النوع من الأنظمة عن طريق الطباعة ثلاثية الأبعاد ثم الخراطة الدقيقة. تبرز الاستدامة كمحور تركيز جديد. ولتقليل الأثر البيئي، يعتزم المصنعون استخدام المبردات الصديقة للبيئة والآلات الموفرة للطاقة والمواد القابلة لإعادة التدوير.
تستمر تقنية التوأم الرقمي في إحداث ثورة في عمليات الخراطة باستخدام الحاسب الآلي. تساعد عمليات محاكاة الماكينات الافتراضية المصنعين على تحسين عمليات التشغيل الآلي قبل تصنيع المنتجات.
الخاتمة
إن دقة الخراطة بنظام التحكم الرقمي وكفاءتها وتعدد استخداماتها تجعلها جزءًا أساسيًا من عمليات التصنيع الحديثة. تساعد هذه العملية المصنعين على إنشاء قطع أسطوانية عالية الجودة لمختلف التطبيقات، بما في ذلك السيارات والفضاء والطيران والطب والإلكترونيات.
يتم إكمال عملية الخراطة باستخدام الحاسب الآلي من خلال عمليات متعددة خاضعة لرقابة صارمة، والتي تشمل اختيار المواد، وكتابة البرنامج، والخراطة، وفحص الجودة. أصبح من الممكن الآن إجراء عمليات متعددة في إعداد واحد على مراكز الخراطة المتقدمة، مما يؤدي إلى تحسين الإنتاجية والدقة.
لا تزال الأتمتة، وتقنيات التصنيع الذكية، وأنظمة الأدوات المتقدمة تقود تطور الخراطة والتصنيع الآلي باستخدام الحاسب الآلي. تتيح هذه الابتكارات للمصنعين إنتاج المكونات بشكل أسرع وأكثر دقة وكفاءة.
المراجع
[1] إزوغو، إ. أو.، ووانغ، ز. م. (1997). سبائك التيتانيوم وقابليتها للتشغيل الآلي — مراجعة. مجلة تكنولوجيا معالجة المواد، العدد 68(3), 262-274. https://doi.org/10.1016/S0924-0136(96)00030-1
[2] الاتحاد الدولي للروبوتات (IFR). (2023). تقرير «وورلد روبوتيكس 2023»: الروبوتات الصناعية تتكيف مع التصنيع الآلي. https://ifr.org/worldrobotics/
[3] المنظمة الدولية للتوحيد القياسي. (2010). ISO 286-1:2010 المواصفات الهندسية للمنتجات (GPS) — نظام رموز ISO للتفاوتات في الأبعاد الخطية — الجزء 1: أسس التفاوتات والانحرافات والتوافق. https://www.iso.org/standard/42079.html

















 AR
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 JA
 KO
 ZH