
Casa / Servizio di sovrastampaggio
Servizio di sovrastampaggio
Bond soft rubber directly onto hard plastic parts. We deliver comfortable grips and waterproof seals that never peel off, crack, or leak.
- 50+ Validated Rigid-Soft Pairings
- Zero Delamination & Flash-Free Edges
- Shore A 30 to D 80 Custom Grips
Compatible Overmolding Applications
In product design, you often need to improve grip, add waterproofing, or enhance appearance by wrapping a soft material (like TPE, TPU, or silicone) around a rigid plastic base. This is exactly what overmolding achieves. You see this everyday in tool handles, toothbrush grips, and rugged phone cases.
Unlike manual assembly or gluing, overmolding is a multi-step injection process that permanently bonds the second material directly onto the hard plastic substrate. For your projects, this means instantly adding ergonomic or protective features with no assembly gaps and zero peeling.


Ergonomic Grips & Tactile Surfaces
Adds soft, non-slip TPE or TPU to hard plastic parts. Commonly used for power tool handles, wearables, and control knobs.
Integrated Seals & Gaskets
Bonds rubber directly to housings to replace separate O-rings. Creates reliable IP67/IP68 waterproof and dustproof seals.
Impact Protection & Insulation
Uses thick rubber layers to absorb shock or provide electrical insulation. Ideal for rugged device corners and cable strain reliefs.(
Two-Tone Aesthetics & Structure
Combines different colors or materials in one part to reduce assembly. Used for brand logos, cosmetic finishes, and soft hinges.
Case Study: Resolving Shrinkage in Thick-Walled Parts
Thick plastic components, such as cosmetic caps, often develop sink marks due to uneven cooling. In this video, our Engineering Director explains how splitting a thick section into a two-step overmolding process eliminates surface distortion while maintaining the required structural thickness.
Overmolding Equipment & Specifications At First Mold
Two-step overmolding runs on standard injection molding machines, meaning the true quality of the part is determined by the mold tooling. To machine exact shut-off surfaces and prevent liquid rubber from flashing, we build our molds using industry-leading equipment, including Haas 5-axis CNCs, GF+ high-precision CNCs, and Makino EDMs. The specifications below outline our production capabilities and key design parameters.
| Specifiche tecniche | Capacità | Specifiche tecniche | Capacità |
|---|---|---|---|
| Elastomer Hardness | Shore A 30 – Shore D 80 | Optimal Overmold Thickness | 1.5 – 2.5 mm (for ideal tactile feel); feasible down to 1.0 mm |
| Min. Substrate Thickness | ≥ 1.5 mm (general guide to withstand injection pressure) | Recommended Draft Angle | 1.0° – 2.0° standard; add 0.5° – 1.0° for textured surfaces |
| Metodi di incollaggio | Chemical Adhesion & Mechanical Interlocking | Adhesion Testing Standard | ASTM D903 (Peel) / ASTM D3359 (Cross-Hatch) |
| Parts Standard Tolerance | ±0,1 mm (±0,004″) | Shut-off Precision (No Flash) | ±0,05 mm (±0,002″) |
| Custom Color Matching | Pantone, RAL, Masterbatch Compounding | Conformità dei materiali | RoHS, REACH, FDA Class VI, Biocompatible |


Combinazioni di materiali per la tecnologia di sovrastampaggio
Handling 2+ new overmolding production commissions every month, First Mold’s engineering team has mastered the practical application of diverse resins and elastomers. We know exactly how to achieve a permanent, glue-free bond and prevent delamination.
| Soft Overmold | Excellent Bond | Good Bond | Poor Bond | Esempi di applicazione |
|---|---|---|---|---|
| TPE | PP | ABS, PC, PS | POM, Nylon | Automotive anti-rattle overmolds; strain-relief boots; diagnostic equipment grips |
| TPU | ABS, PC, PC/ABS | Nylon (PA) | PP, PE | Valve spool encapsulation; robotic cable joints; rugged sensor housings |
| TPV | PP | Nylon (special grade) | ABS, PC | Under-hood duct seals; EV charging weatherseals; outdoor equipment gaskets |
| TPR | PS, HIPS | PP | PC, Nylon | Precision instrument isolation pads; soft/soft suction cups; anti-vibration mounts |
| TPE a base biologica | PLA, PBAT | PP | Diagnostic device housings; personal-care grips; compostable closures |
Why Trust First Mold with Your Overmolding Projects?
At First Mold, overmolding defects like peeling or warping rarely happen by chance. Overmolding stands as one of our proven specialties.
Correzione dei difetti di produzione
- Delaminazione: Il materiale morbido si stacca facilmente a causa dell'insufficiente adesione al substrato duro.
- Flash: l'eccesso di materiale crea bordi ruvidi, aumentando i costi di finitura.
- Segni di lavandino: Un raffreddamento non uniforme provoca ammaccature sulla superficie, rovinando l'aspetto e la durata.
- Laboratorio materiali: Test di oltre 300 coppie di materiali, consegna di rapporti di compatibilità.
- Stampi di precisione: il controllo della temperatura di ±0,5°C elimina il flash.
- Monitoraggio della pressione in tempo reale: Regolazione automatica della pressione per evitare segni di affondamento.
Affrontare le insidie della progettazione
- Spessore delle pareti contrastante: Strati duri troppo spessi causano crepe nel materiale morbido; strati poco spessi mancano di resistenza.
- Linee di separazione visibili: La fuoriuscita di plastica fusa sulla superficie di chiusura rovina l'estetica del prodotto di qualità.
- Recensioni DFM veloci: Ottenete suggerimenti sullo spessore delle pareti entro 48 ore.
- Posizionamento dello stampo brevettato: errore inferiore a 0,02 mm tra la base e il sovrastampaggio.
- Linee di separazione nascoste: Soluzioni senza soluzione di continuità per dispositivi elettronici/medicali.
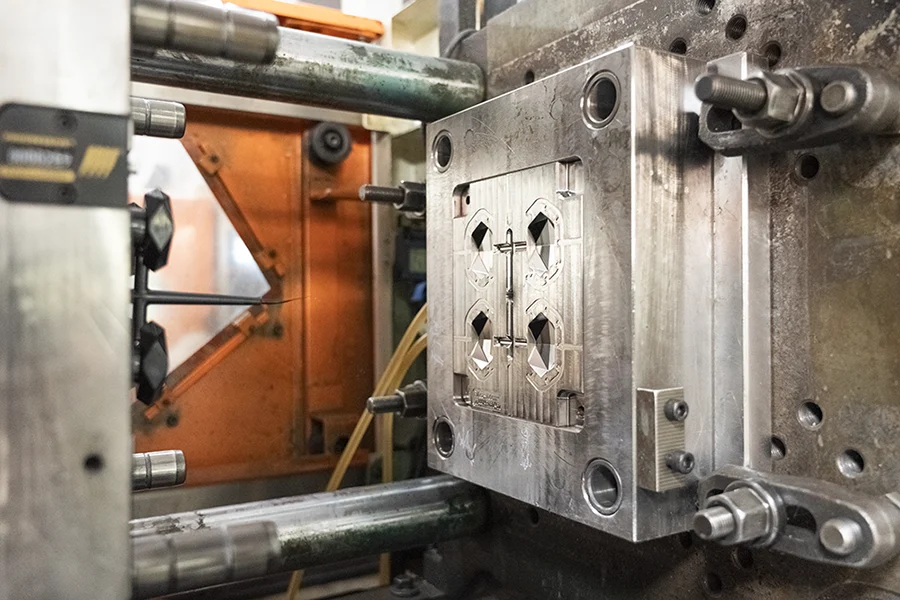
Sovrastampaggio Vs. Stampaggio a inserti Vs. Stampaggio a due colori
Il sovrastampaggio prevede l'iniezione di un materiale su un substrato esistente (come plastica dura o metallo). Questo processo viene completato in fasi separate per formare uno strato protettivo o funzionale. Nello stampaggio a inserti, gli inserti, come i componenti metallici o elettronici, vengono prima inseriti nello stampo a iniezione. Quindi viene iniettata la plastica per fissare e integrare gli inserti. Nello stampaggio a due riprese, si utilizza uno stampo rotante per iniettare due materiali diversi nello stesso ciclo.
| Dimensione | Sovrastampaggio | Stampaggio a inserti | Modanatura bicolore |
|---|---|---|---|
| Fasi del processo | Iniezione in due fasi: Nucleo duro → Sovrastampaggio morbido | Posizionamento pre-inserimento → Incapsulamento a colpo singolo | Iniezione a doppio colpo (stampo rotante/scorrevole) |
| Combinazione di materiali | Incollaggio morbido-duro (ad esempio, PP+TPE) | Plastica + metallo/inserto (ad esempio, PA66+rame) | Plastiche a doppio colore (ad esempio, ABS+PC) |
| Requisiti dell'attrezzatura | Macchina standard + stampo compatibile | Macchina standard + robot/inserimento manuale degli inserti | Macchina dedicata a due colori + stampo rotante (±0,02 mm) |
| Interazione tra materiali | Legame chimico (compatibilità termodinamica) | Bloccaggio meccanico (nessun legame chimico) | Stratificazione fisica (sincronizzazione del punto di fusione) |
| Differenza strutturale | Incapsulamento a strati (integrazione funzionale) | Nucleo di inserimento (rinforzo in composito) | Stratificazione senza soluzione di continuità (fusione estetica) |
| Costo della muffa | $$ | $ | $$$ |
| Ciclo di produzione | 30-60 sec (richiede il raffreddamento tra uno strato e l'altro) | 45-90 sec (inserimento manuale dell'inserto) | 20-40 sec (doppio scatto automatico) |
| Prodotti tipici | Maniglie di utensili, strumenti medici | Connettori automobilistici, elettrodi medicali | Fanali posteriori a doppio colore, tasti traslucidi della tastiera |
 IT
 EN
 ES
 FR
 DE
 PT
 NL
 PL
 AR
 JA
 KO
 ZH