
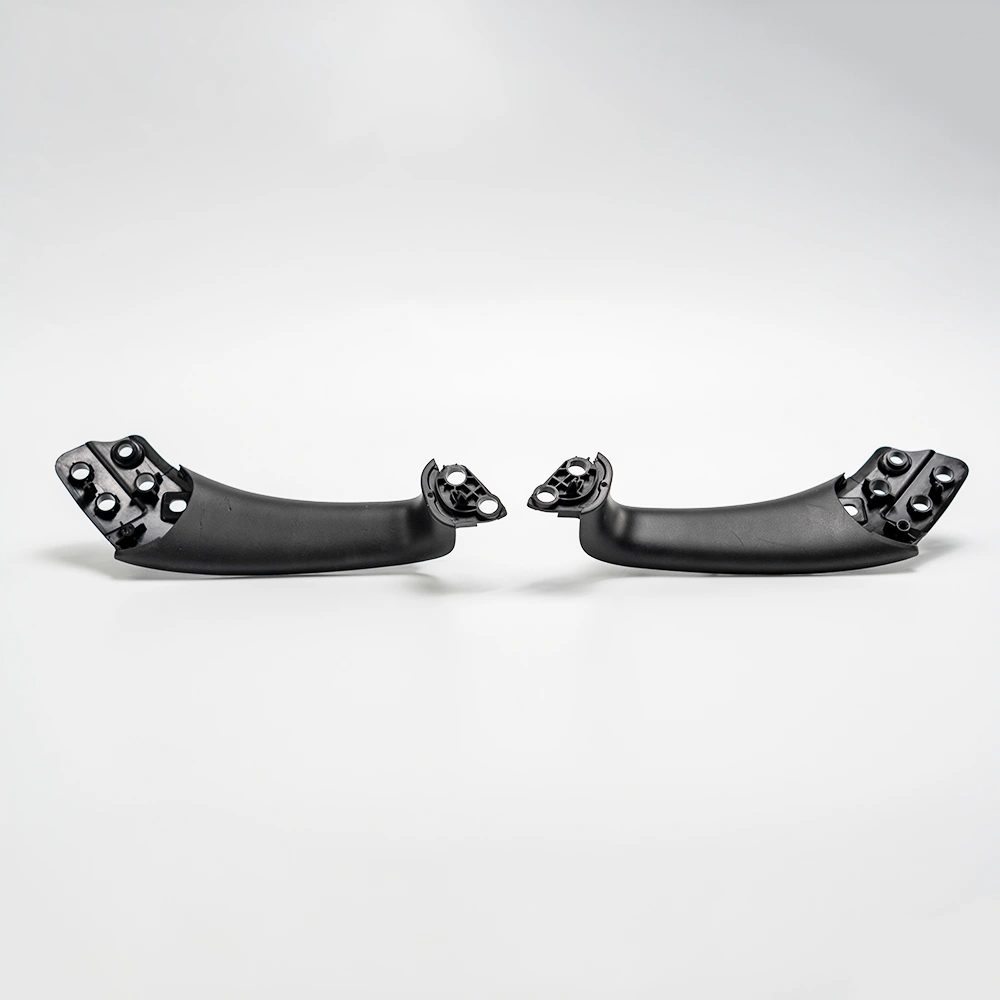
汽车门把手既具有功能性,又兼具美观性,这对任何制造商来说都是一种独特的挑战。在注塑过程中,制造商不仅要确保尺寸精度,还要实现理想的无瑕表面光洁度。.
汽车内门把手制造商在处理焊缝、气孔和冷料痕迹等问题时必须格外谨慎。这些缺陷可能会影响零件的机械强度和外观。.
室内门把手制造的另一个重要环节是材料选择。材料的选择将影响成型工艺、功能性和表面处理效果。例如,聚酰胺虽然具有很高的机械强度,但电镀性能较差,且吸湿性极强。因此,可能需要将其与其他材料混合,以达到所需的表面处理效果和强度。.
就功能而言,汽车门把手必须以恰到好处的精度进行注塑成型,才能与车门饰板或外壳无缝契合,并与内部其他机构协同工作。此外,它还必须能够经受反复使用,即使在严寒等极端环境下也不例外。.
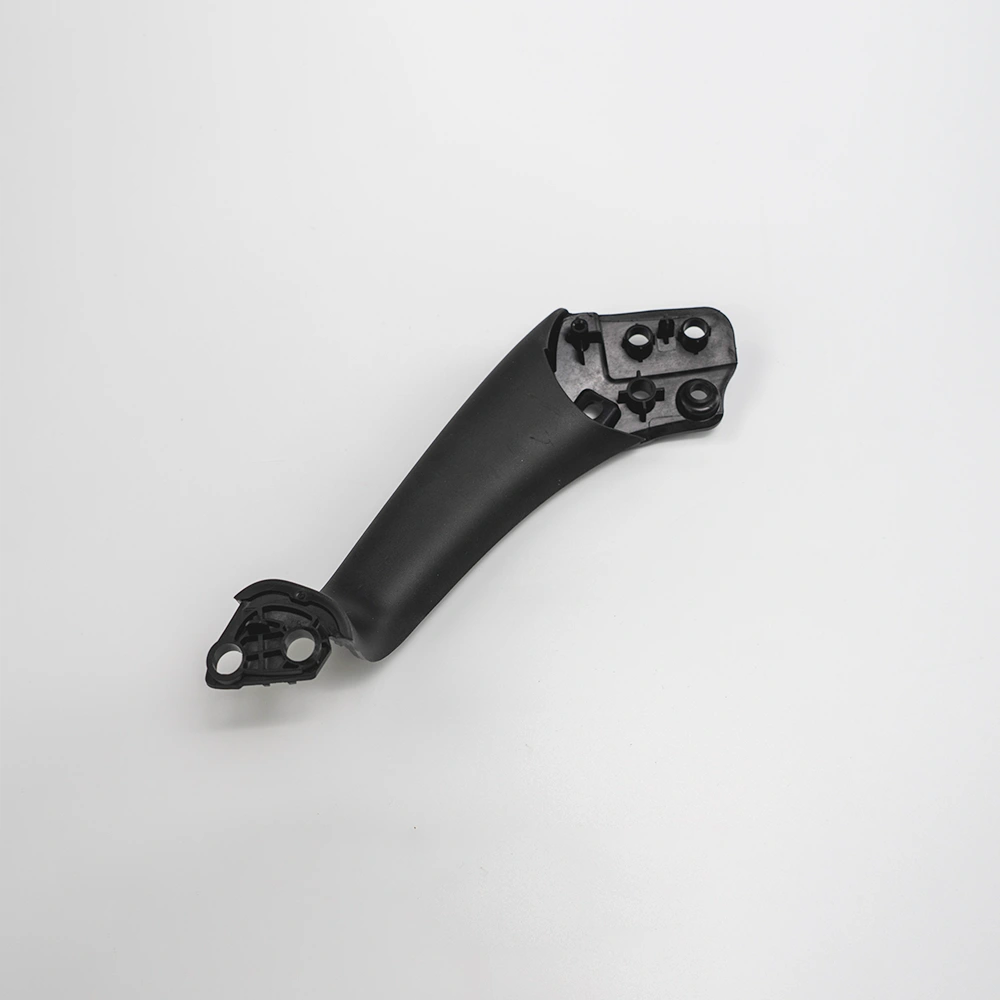
室内门把手制造的关键考虑因素
可以说,在车门把手注塑成型过程中,每个制造商都必须优先考虑的最重要的因素是安全性和法规合规性。设计必须确保能够快速、轻松地进行紧急疏散,同时符合严格的安全标准。在设计或成型汽车内饰把手时,其他关键考虑因素包括:
- 设计必须避免尖锐的边缘,并确保不同用户都能舒适地使用
- 所选材料应具有阻燃性、轻质且具备所需的表面处理特性
- 大批量生产可能需要采用高压注塑成型工艺,这要求模具设计具有高精度
- 二次表面处理可能包括粉末喷涂、电镀或抛光,以满足该品牌对内饰质量的要求。.
- 可持续发展以及遵守环境法规——尤其是针对电动汽车门把手的生产——应成为设计理念的核心。.
客户需求
客户向First Mold委托生产汽车内饰门把手外壳,并提供了一份详细的蓝图,其中明确规定了外观和功能要求。该门把手形状独特,且必须达到特定的精度要求,以确保其能牢固地安装在外壳中,并与所有其他机械机构协同工作。.
在联系First Mold之前,该客户曾与另一家工厂合作,但对方在关键外观要求方面存在多项不足,包括出现若干外观缺陷。据客户称,导致合作破裂的决定性因素是该模具制造商沟通不畅。.
由于前一家模具制造商无法满足汽车门把手的外观和效率要求,加上需要不断调整设备导致停机时间延长,以及沟通不畅,最终导致双方合作突然终止。这使得客户迫切需要一家可靠的供应商来填补这一空白。.
关切与挑战
客户最关心的主要问题包括:First Mold能否满足对产品外观的要求(特别是确保无注塑缺陷)以及生产效率。此外,他们希望避免因频繁调整机器而带来的困扰,因为这会影响产量。.
为避免重蹈覆辙,客户代表要求实地参观First Mold的工厂和设施,以确认该公司的生产能力和专业技术水平。评估结束后,该代表给予了极高的评价,并随即就项目具体细节展开了讨论。.
First Mold 在收到前供应商提供的有问题的样品和图纸后,经初步诊断发现如下情况:
- 三坐标测量机(CMM)的测量结果显示,安装孔的圆度超出了规定公差0.03毫米。.
- 拆解变形的零件后,确认模具对准精度不足(>0.02毫米)。.
- 对软质材料上的流痕进行检查后,发现浇口设计不合理。.
解决方案
在对汽车内门把手故障的初步诊断中发现的三个问题进行全面分析后,First Mold 提出了三种解决方案,旨在解决这些问题并超越客户的期望。客户与 First Mold 的客户服务团队保持着密切联系,并在问题的解决过程中全程参与了每个环节。.
1. 模具全面升级
First Mold 着手制作了一个定制的高精度双射模。该定制模具采用了双导向销定位结构和扇形软质材料浇口。这些改进将模具旋转对准精度控制在 0.01 毫米以内。.
该硬质材料型腔经过氮化处理,其耐磨性提高了三倍。这些改进对于防止批量生产过程中产生飞边至关重要。First Mold 通过以下突出显示的步骤,为汽车内门把手制造了定制的高精度双色注塑模具。.
- 使用内部CAD软件设计定制的双射模: 在此过程中,First Mold 的工程师还进行了流道分析,以满足客户要求的 0.01 毫米公差。.
- 模具制造: 该模具设计有两组型腔,以适应顺序注塑工艺。First Mold 增加了若干技术特征,包括一套用于将第一注塑件移至第二型腔的滑动系统。.
- 完成: 为了达到高精度和所需的表面光洁度,模具型腔经过了二次精加工,采用 数控加工解决方案. 在这一阶段,质量控制团队还对这款定制的汽车用双色注塑机进行了检查,确保其对位精准,以防止产生飞边。.
2. 工艺锁定
材料的处理以及两种不同材料注射之间的时间间隔,对于实现良好的粘接至关重要。如果过早注射软质材料,可能会破坏硬质材料的完整性;而如果注射过晚,则会导致两种材料之间粘接不牢。.
在此项目中,客户选用的材料是掺有10%玻璃纤维(GF)增强的聚丙烯(PP)。与纯PP相比,PP与10% GF的混合能提高其刚性、抗拉强度、抗冲击性、耐热性和尺寸稳定性。 以下是 First Mold 为获得最佳室内门把手制造效果而实施的工艺改进措施。.
物料干燥
经过严格测试,First Mold 实施了在 80 °C 下进行三次、每次 3 小时的材料干燥工艺。在注塑成型前对塑料树脂进行干燥,对于防止聚合物降解至关重要。受热时,水分会与塑料发生反应,导致聚合物链断裂。 开模痕、流痕和气泡是塑料聚合物中存在水分所导致的常见缺陷。这会导致零件强度不足、易碎,且外观不佳。适当的干燥对于保持塑料的机械性能、确保其稳定性以及减少因材料失效造成的浪费至关重要。.
分区温度控制
在车门把手注塑成型过程中,First Mold 对热塑性聚烯烃(TPO)注塑采用了分区温度控制(料筒 190 °C,喷嘴 200 °C)。 该技术对于缩短循环时间、最大限度地提高零件质量以及降低翘曲风险至关重要。设置多个加热区可确保在不会导致材料性能下降的情况下,实现良好的流动性能。这种分段温度控制技术针对了汽车门把手零件的不同模具区域在加热和冷却时速率各异这一实际情况。.
“冷静期”的实施
First Mold 还规定,在注射软材料之前,硬材料需经过 18 秒的冷却期,以确保界面处发生微观粘合融合。第二次注射产生的余热和高压迫使两种材料的聚合物链在界面处融合,从而形成牢固的整体粘合。 这省去了二次装配的工序。汽车双色注塑的另一个重要优势在于,它无需在装配过程中使用粘合剂,从而避免了增加零件重量的风险。.
3. 双重检查
First Mold 在内门把手生产线中实施了 5000K 标准照明检测,通过视觉检测设备和人工检查来排查外观缺陷。这一策略间接提高了效率,并降低了漏检缺陷的可能性。.
该技术是指使用色温为5000开尔文的光源,这种照明效果模拟了自然正午日光。5000K标准照明是质量控制领域的行业标准,因为它能提供高清晰度、高亮度以及准确的显色性,这些特性对于检测塑料零件中的微小缺陷至关重要。.
5000K的照明环境也有助于提高工人的警觉性。通过这一举措,First Mold 帮助客户减轻了工人因长时间进行精细检查工作而常见的眼睛疲劳和不适。以下是 First Mold 在汽车门把手注塑成型检查指南方面为该客户提供支持的其他方式。.
- 批量取样: First Mold 进行了强度测试的批次抽样(每批至少 10 件),要求软质材料在放行前强度需达到 ≥5N/25mm。该过程采用可接受质量限(AQL)表来确定具有统计学意义的样本量和验收标准。.
常见问题
材料的选择取决于制造商需要达到的性能,包括表面处理。但是,材料的性能和设计必须符合监管要求。.
这是一种将两种材料或颜色融合到单个零件中的工艺,本例中指的是汽车的内门把手。双色注塑工艺将美观与功能相结合。例如,门把手将采用触感更舒适的软质握柄,以及能提高耐用性的硬质外层。.

 ZH
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO