

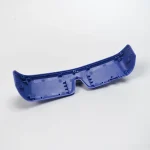
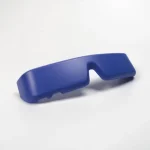
Le premier casque de réalité virtuelle conçu par Ivan Sutherland, baptisé “ Sword of Damocles ”, pesait environ 10 livres (soit environ 4,5 kg). Il était lourd et peu confortable à porter pendant une longue période. C'est pourquoi il était suspendu au plafond à l'aide d'un bras mécanique. Les nouvelles techniques de fabrication en réalité virtuelle ont mis l'accent sur l'allègement des appareils afin de les rendre plus confortables en cas d'utilisation prolongée.
Le poids moyen des casques de réalité virtuelle récents varie entre 1,1 et 1,5 livres (environ 500 à 800 grammes), sans compter la sangle et la batterie. Par exemple, le Meta Quest 3, sorti en 2023, pesait environ 1,14 livre (515 grammes). Le Pico 4, sorti la même année, pesait quant à lui environ 1,3 livre (586 grammes).
Les entreprises spécialisées dans la fabrication de composants pour la réalité virtuelle s'orientent désormais vers des produits légers, ergonomiques et offrant une grande précision ainsi qu'une haute résolution. Cette tendance transforme les casques encombrants en appareils élégants pouvant être portés toute la journée.
Les pièces en plastique, au cœur de la fabrication allégée dans le domaine de la réalité virtuelle
L'évolution de la fabrication de pièces en plastique pour la réalité virtuelle (RV) a constitué une stratégie importante mise en œuvre par les fabricants pour réduire le poids de leurs produits. Cela revêt une importance particulière, car le plastique représente environ 50 à 70% des composants des casques de RV. Le boîtier extérieur, les sangles de tête et la structure interne sont principalement fabriqués à partir de plastiques résistants. Parmi les stratégies en pleine évolution en matière de fabrication des composants de RV, on peut citer :
- Utilisation de matériaux de pointe : Les fabricants de casques de réalité virtuelle remplacent les plastiques traditionnels par des matériaux de pointe, tels que la fibre de carbone, afin de réduire le poids sans compromettre l'intégrité structurelle.
- Répartition du poids : De nombreux modèles de 2025 intégraient un système de sangles de type « halo » visant à rapprocher le centre de gravité de la tête de l'utilisateur.
- Cartes de circuits imprimés à interconnexions à haute densité (HDI) : La technologie HDI permet de disposer les composants de manière plus compacte, grâce à l'utilisation de microvias et de pistes de largeur réduite.
- Techniques de fabrication de précision : Le recours au moulage par injection VR de haute précision pour les pièces en plastique, ainsi qu'à d'autres technologies de pointe, telles que le moulage à haute température du verre pour les lentilles, permet aux fabricants de répondre à des exigences de haute précision.
La nécessité de remédier à l'inconfort physique des utilisateurs (tensions cervicales et maux de tête) ainsi que la volonté de développer des casques de réalité virtuelle véritablement sans fil comptent parmi les moteurs des innovations actuelles dans ce secteur.
Composants structurels et fonctionnels des casques de réalité virtuelle
Un casque de réalité virtuelle est un appareil complexe. La partie avant, également appelée “ visière ”, est la partie la plus importante. Elle abrite les lentilles, les capteurs et le « cerveau » de l'appareil. La coque extérieure rigide en plastique protège les composants électroniques internes tout en assurant stabilité et confort à l'utilisateur.
Le casque de réalité virtuelle peut être divisé en trois parties : les éléments structurels externes, les composants fonctionnels et les éléments optiques.
| Structures externes de réalité virtuelle | Composants fonctionnels de la réalité virtuelle | Pièces optiques |
|---|---|---|
| Couverture ou plaque frontale | Caméras de suivi | Lentilles (lentilles de Fresnel et lentilles « pancake ») |
| Interface faciale (y compris la mousse ou le joint d'étanchéité) | Caméras RGB à transmission directe | Panneaux d'affichage |
| Système de sangles pour la tête | Capteur de profondeur | Mécanisme de réglage de la distance interpupillaire |
| Gestion des câbles | Unité de mesure d'inertie | Réglage du dégagement oculaire |
| Orifices de ventilation | Système sur puce | |
| Microphones et haut-parleurs | ||
| Boutons physiques |
Choix des matériaux pour la fabrication de composants destinés à la réalité virtuelle
Les matériaux utilisés dans la fabrication des casques de réalité virtuelle visent à trouver un équilibre entre le poids, pour le confort de l'utilisateur, et les performances. La durabilité et la gestion thermique sont d'autres facteurs pris en compte par les fabricants lors du choix des matériaux. Par exemple, le boîtier ou la coque extérieure est fabriqué avec une grande précision à partir d'un plastique haute performance afin d'allier légèreté et durabilité. Cette grande précision permet de maintenir l'alignement des composants optiques.
- Boîtier VR : Des plastiques tels que le polycarbonate (PC) et l'acrylonitrile-butadiène-styrène (ABS), ou un mélange PC+ABS, sont utilisés pour la fabrication du boîtier car ils offrent un bon compromis entre rigidité et légèreté. Afin de réduire encore davantage le poids, les fabricants de moules d'injection pour la réalité virtuelle ont souvent recours à des parois fines et à des conceptions nervurées avec des treillis.
- Composant optique : Des matériaux transparents spéciaux, dotés d'une excellente résistance aux rayures, sont utilisés pour la fabrication des lentilles. Le copolymère d'oléfines cycliques (COC), dont la transmission lumineuse est ≥ 92%, constitue un bon exemple de matériau utilisé pour la fabrication d'une lentille VR.
- Confort de port : L'élastomère thermoplastique (TPE), un matériau souple et moelleux, est utilisé pour la fabrication de composants antidérapants, ce qui améliore le confort d'utilisation, en particulier pour les utilisateurs qui s'en servent pendant de longues périodes.
| Composants de fabrication en réalité virtuelle | Matériaux couramment utilisés pour la fabrication de composants de réalité virtuelle | Critères de choix des matériaux |
|---|---|---|
| Cadre interne | Magnésium, aluminium, polymère renforcé de fibre de carbone | Rigidité spécifique, faible densité. |
| Enveloppe extérieure | PC, PC+ABS | Haute résistance aux chocs, légèreté, finition brillante. |
| Coussin pour le visage | TPE, mousse à cellules ouvertes | Confort, respirabilité, légèreté. |
| Dissipateur thermique | Aluminium, cuivre, graphite | Haute conductivité thermique. |
| Objectif | COC, polyméthacrylate de méthyle (PMMA) | Transparence, résistance aux rayures, transmission lumineuse, précision. |
| Sangles | Engrenages en polymère, polyester | Résistance à la traction, faible poids. |
Technologies clés dans la conception de moules par injection en réalité virtuelle
La conception d'un moule destiné à la fabrication de casques de réalité virtuelle fait appel à des technologies spécialisées de haute précision. Ces technologies clés visent principalement à produire des composants légers présentant des géométries complexes et des finitions de surface exceptionnelles.
Le processus de création de moules pour le moulage par injection VR commence souvent par l'utilisation de logiciels avancés de CAO, de FAO ou d'IAO, tels que SolidWorks ou ProE, associés à l'analyse Moldflow afin de garantir une conception axée sur la fabricabilité (DFM). Ces logiciels avancés sont essentiels pour optimiser l'épaisseur des parois et le refroidissement. Les trois aspects clés de la conception d'un moule d'injection VR sont les suivants :
- Contrôle de précision : L'usinage CNC à grande vitesse et haute précision est utilisé pour garantir une extrême précision dimensionnelle des moules. L'un des principaux défis du moulage par injection des boîtiers de réalité virtuelle consiste à obtenir une surface très brillante et exempte de défauts. Ce problème peut être résolu en optimisant les paramètres de moulage par injection tels que la vitesse, la pression et la température. Les défauts courants, tels que le gauchissement et le retrait, sur les formes complexes peuvent être réduits en optimisant le système de refroidissement.
- Optimisation structurelle : Les boîtiers courbes et les boucles complexes posent souvent de nombreux défis avec les moules conventionnels en deux parties. Parmi les difficultés courantes rencontrées lors du moulage de boîtiers VR courbes, on peut citer le formage incomplet des détails et les difficultés de démoulage. Une structure à glissières multiples et inserts est conçue pour résoudre ces problèmes. Elle permet de créer des pièces présentant des contre-dépouilles complexes et multidirectionnelles ainsi que des formes complexes.
- Traitement de surface : Les traces d'écoulement et les lignes de soudure sont des défauts esthétiques pouvant résulter d’un écoulement irrégulier de la matière plastique fondue. La réduction de la micro-rugosité de la surface du moule ou un polissage miroir permet de réduire considérablement la résistance au frottement entre la matière plastique fondue et la cavité du moule. Les traces d’usinage initiales sont éliminées à l’aide de pierres à huile de grain 180 à 600. Le lissage est effectué à l'aide de papier de verre humide de grain 400 à 1 600. Le polissage final est réalisé à l'aide d'une pâte diamantée (0,25 µm ou 0,5 µm).
Exigences du client
Un client spécialisé dans la fabrication d'appareils portables de réalité virtuelle avait besoin d'un cache avant sur mesure pour un casque de réalité virtuelle. Son ancien fournisseur n'avait pas réussi à résoudre le problème de déformation dû à l'épaisseur extrêmement fine des parois de la pièce. À cela s'ajoutait un problème de précision d'assemblage insuffisante.
Le client souhaitait vivement trouver un fabricant de moules d'injection VR capable de relever ces défis. Après avoir effectué une visite approfondie des locaux de l'entreprise et consulté les albums présentant ses projets antérieurs, le client a été convaincu de la capacité de First Mold à résoudre ces problèmes. Les exigences détaillées du client comprenaient :
- Épaisseur de la paroi : 1,0 mm,
- Poids ≤ 25 g,
- Aucune trace d'écoulement à la surface,
- Tolérance de montage : ±0,03 mm,
- Taux de rendement de la production en série ≥ 98%
Défis
Pour parvenir à un poids ≤ 25 g, il ne suffisait pas de simplement changer de matériaux. Les ingénieurs de First Mold ont d’abord dû repenser la conception, en collaboration avec le client. Il a fallu identifier les zones non critiques à l’aide de l’analyse par éléments finis (FEA). Des nervures ont été ajoutées pour renforcer la rigidité, à la place de matériaux pleins.
Afin de réduire encore davantage le poids du casque de réalité virtuelle, on a privilégié un système d’emboîtement à pression plutôt que des vis. Cela a toutefois nécessité une tolérance très stricte pour garantir que les pièces s’emboîtent parfaitement lors de l’assemblage.
Solution
First Mold a adopté la technique de moulage par injection assistée par gaz (GAIM) pour la conception du moule d’injection VR. Cette méthode présentait des avantages significatifs par rapport au moulage traditionnel, grâce à l’utilisation d’azote sous pression pour créer des sections creuses. La technique GAIM a permis de réduire la consommation de résine de plus de 20%. Elle a également permis d’optimiser la répartition du matériau et d’améliorer la qualité globale de la surface.
Le moulage par injection assisté par gaz permet de fabriquer des profilés creux présentant un refroidissement différentiel. En d'autres termes, les parties creuses se refroidissent plus rapidement que les parties pleines. Il a donc fallu mettre en place des canaux de refroidissement précis. L'optimisation de ces canaux était essentielle pour éviter un refroidissement irrégulier, susceptible d'entraîner un gauchissement. Un canal de refroidissement optimisé était également indispensable pour maximiser la vitesse de production.
La ligne de joint a été optimisée pour les zones non visibles. Ce choix de conception a été pris dès la phase de CAO afin de garantir que les lignes de joint restent dissimulées. Le fait de dissimuler les lignes de joint a permis à First Mold de préserver la perfection esthétique du 100% sur la surface du boîtier du casque de réalité virtuelle.
Ajustement du processus
Le matériau choisi pour la fabrication des pièces en plastique destinées à la réalité virtuelle était un mélange de PC+ABS renforcé de fibres de verre. L’association de ce matériau et du moulage par injection assisté à l’azote empêche la décomposition du matériau. En effet, l’azote agit comme un gaz inerte qui chasse l’oxygène présent dans le cylindre et le moule.
Le remplacement de l'oxygène empêche la dégradation du polymère à haute température. Cette technique permet également d'éviter la décoloration et de préserver la résistance mécanique du plastique.
Système de contrôle qualité
First Mold a mis en place un système de surveillance en temps réel grâce à des capteurs de pression intégrés au moule. Ces capteurs mesuraient la pression dans la cavité (jusqu’à 2 000 bars) et la température. Ils fournissaient des données instantanées sur le remplissage du moule, la compression et le blocage de l’entrée de matière, permettant ainsi une détection immédiate des défauts. Cela a contribué à réduire les rebuts.
Les ingénieurs de First Mold ont procédé à une inspection minutieuse de la pièce finie à l'aide d'une machine à mesurer tridimensionnelle (MMT). Le scanner a mesuré les géométries extérieures afin de détecter d'éventuelles déformations qui auraient facilement pu échapper à l'œil nu. Les mesures ont été comparées au plan du produit afin de vérifier leur conformité.
Résultats finaux et témoignage d'un client
First Mold ne s'est pas contentée de livrer un moule. L'entreprise a fourni un système de moulage par injection VR qui a permis au client de surmonter certaines des difficultés de fabrication rencontrées auparavant avec son ancien fournisseur. La solution proposée par First Mold a permis au client de créer des composants de réalité virtuelle légers. Son produit s’est ainsi avéré plus léger que bon nombre de produits proposés par les marques concurrentes sur le marché, offrant ainsi aux passionnés de réalité virtuelle un confort accru pour une expérience d’utilisation prolongée.

 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH