

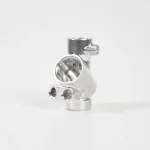
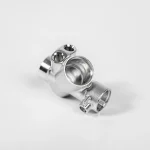
Le rôle principal d'un collecteur de refroidissement à eau est de collecter ou de distribuer des fluides (par exemple, des liquides de refroidissement) qui contribuent à la gestion des températures élevées. En faisant circuler les liquides de refroidissement, les collecteurs de refroidissement améliorent le rendement du moteur, réduisent le bruit et protègent le moteur ainsi que les composants environnants contre les dommages liés à la chaleur.
Le collecteur de liquide de refroidissement automobile est particulièrement utile dans les systèmes modernes complexes, tels que ceux que l'on trouve dans les véhicules électriques équipés de moteurs, de batteries et de composants électroniques de puissance. Il assure une dissipation thermique adéquate afin d'éviter toute surchauffe.
Les trois caractéristiques essentielles du collecteur de refroidissement
Le collecteur de refroidissement par eau sert de point de jonction permettant de réguler avec précision la pression et le débit des liquides de refroidissement vers des zones spécifiques du moteur. Réaliser cette tâche à l'aide de simples tuyaux n'est pas une mince affaire. Pour remplir efficacement son rôle, un collecteur doit présenter les propriétés suivantes :
- Résistance à la température : Le matériau et la conception du collecteur doivent résister à la déformation ou à la fatigue dues aux températures élevées générées par les fluides qu'il achemine. Il doit également supporter efficacement les cycles thermiques (chauffage et refroidissement répétés) tout au long de la durée de vie du moteur.
- Résistance à la pression : Pour garantir un fonctionnement sûr et régulier, le collecteur doit être fabriqué dans un matériau capable de résister aux pressions de service du circuit de refroidissement sans présenter de défaillance ni de fuite.
- Répartition homogène du débit : Le collecteur de liquide de refroidissement automobile doit présenter une conception interne favorisant une distribution et une collecte homogènes du fluide au niveau de tous les points de raccordement.
Matériaux couramment utilisés pour la fabrication des collecteurs de refroidissement
Les collecteurs sont fabriqués à partir de matériaux résistants en raison des conditions d'utilisation difficiles. Cependant, les alliages d'aluminium 6061 et 6063 sont généralement privilégiés en raison de leur légèreté.
- Alliage d'aluminium 6061 : Il présente un rapport résistance/poids et une intégrité structurelle exceptionnels, ce qui en fait un matériau idéal pour de nombreuses applications. Parmi les autres propriétés qui en font le choix idéal, on peut citer une bonne soudabilité et une bonne usinabilité.
- Alliage d'aluminium 6063 : Il présente une excellente extrudabilité, un fini de surface supérieur et une bonne résistance à la corrosion. Cela en fait le choix idéal pour les formes complexes. Cependant, sa résistance mécanique est légèrement inférieure à celle du 6061.
Techniques de fabrication de collecteurs à refroidissement par eau
La technique utilisée pour la fabrication des collecteurs de refroidissement dépend généralement de la taille du lot. Pour la fabrication en petites séries de collecteurs refroidis à l'eau, les fabricants ont généralement recours à l'usinage CNC. Ce processus commence par la création d'un modèle 3D détaillé du collecteur souhaité à l'aide d'un logiciel de CAO.
Les données du modèle 3D finalisé sont importées dans un logiciel de FAO, où les ingénieurs CNC planifient les méthodes d'usinage les plus efficaces afin de générer les trajectoires que l'outil suivra. Le logiciel de FAO convertit la conception en code G, c'est-à-dire les instructions numériques qui commandent la machine CNC.
Un bloc massif du matériau choisi est fixé à l'établi de la machine CNC. L'opérateur met en place le bloc de matériau et l'outillage, puis lance le programme d'usinage CNC du collecteur de refroidissement.
La fraiseuse CNC automatisée utilise différents outils de coupe pour enlever de la matière du bloc brut afin de créer les canaux internes complexes, les éléments de fixation et les contours du collecteur. Il arrive parfois que l'on recoure au perçage profond ou au skiving pour les ailettes fines.
Pour les modèles présentant des canaux très complexes, le collecteur de refroidissement peut être fabriqué en plusieurs pièces distinctes. Ces pièces sont ensuite assemblées dans un four pour former un ensemble unique et étanche. Un système rigoureux de contrôle qualité peut vérifier les opérations pendant ou après certaines étapes spécifiques afin de s'assurer que les tolérances et les dimensions sont respectées.
Le post-traitement et la finition de la pièce s'effectuent généralement par nettoyage aux ultrasons afin d'éliminer les résidus, par fraisage de précision des surfaces d'assemblage afin de garantir une planéité critique pour une étanchéité efficace avec les joints toriques, ou par nickelage des pièces en aluminium afin d'empêcher l'oxydation et d'améliorer leur durabilité.
Fabrication de collecteurs de refroidissement pour la production en série à grand volume
La production en série à grand volume commence généralement par le moulage d'alliages d'aluminium (par exemple, le moulage sous pression et le moulage à basse pression) afin de fabriquer des ébauches. L'étape suivante consiste en l'usinage de précision CNC des interfaces essentielles et des surfaces d'étanchéité.
Les fabricants ont recours à cette approche pour réduire les coûts unitaires tout en garantissant la précision dimensionnelle des pièces. Les collecteurs usinés par CNC et refroidis à l'eau disponibles sur le marché doivent généralement répondre aux exigences de précision suivantes :
- Tolérance d'ouverture de l'interface : ±0,02 à 0,05 mm
- Précision de planéité de la surface d'étanchéité : ≤ 0,01 mm
- Rugosité de surface : Ra ≤ 1,6 μm
- Coaxialité de l'interface : ≤ 0,03 mm
- Tolérance relative à la position des trous de fixation : ±0,1 mm
Exigences et préoccupations du client
Une entreprise chinoise a contacté First Mold pour la fabrication d’un collecteur de liquide de refroidissement destiné à l’automobile, en exprimant deux préoccupations principales. Elle craignait notamment que, si les cotes clés obtenues par usinage CNC — notamment la tolérance de l’ouverture d’interface, la planéité de la surface d’étanchéité et la coaxialité de l’interface — ne respectaient pas les normes requises, ou si la précision des différentes pièces n’était pas suffisamment homogène, cela entraînerait une défaillance de l’étanchéité du collecteur.
Une fuite de liquide de refroidissement est la conséquence la plus courante d'une défaillance du collecteur de refroidissement. Le liquide de refroidissement étant un élément essentiel de la gestion thermique d'un véhicule, une fuite augmente le risque de surchauffe de la batterie ou du moteur et peut entraîner une défaillance du système. Il s'agit là d'un défaut grave, critique pour la sécurité.
La deuxième préoccupation du client concernait la durée prolongée du cycle d'usinage CNC par petits lots. Le temps de traitement prolongé nécessaire à l'usinage de structures complexes avec une grande précision retarde les tests d'adaptation du système de gestion thermique ainsi que le processus de validation de l'installation sur le véhicule. Il s'agit là d'une préoccupation cruciale et justifiée, car les délais des projets de prototypage automobile sont souvent très serrés.
Défis
Le principal défi que First Mold a dû relever consistait à réduire le temps de refroidissement lors de la fabrication CNC des collecteurs afin de respecter le calendrier serré du client. La machine CNC fonctionne à une cadence bien définie qui ne peut être accélérée sans nuire à la précision. Par conséquent, quelle que soit la solution mise en œuvre, elle ne doit pas se faire au détriment de la qualité.
Un usinage de mauvaise qualité entraînera des retouches et la mise au rebut de la pièce défectueuse, ce qui se traduira par des pertes de temps et de matière. Dans tous les cas, cela augmentera les coûts de fabrication du client. Pour relever ces défis, l'équipe d'experts en usinage de First Mold a dû sortir des sentiers battus afin de trouver des solutions permettant d'améliorer l'efficacité et de répondre à toutes les préoccupations soulevées par le client.
Solution
L'équipe d'ingénieurs de First Mold a étudié en profondeur le plan de conception du client et a mis au point trois stratégies clés de fabrication CNC du collecteur de refroidissement qui, une fois coordonnées, permettront de résoudre tous les problèmes soulevés par le fabricant. Les ingénieurs de First Mold ont mis à profit leur expertise en matière de Services d'usinage CNC depuis plus d'une décennie pour mettre au point cette solution en trois volets.
1. Prétraitement des matériaux
Les ingénieurs de First Mold ont déterminé qu'il était important de soumettre l'alliage d'aluminium 6061 utilisé pour ce projet à un traitement préalable de détente afin d'éviter toute déformation, un enjeu majeur pour les pièces de haute précision. La procédure exacte suivie par First Mold pour le traitement préalable du matériau est décrite ci-dessous.
- Choix de la trempe du matériau : L'alliage 6061-T6/T651 a été choisi car il a subi un traitement thermique et un vieillissement artificiel afin d'atteindre une résistance élevée. Cependant, la trempe entraîne souvent l'apparition de contraintes résiduelles.
- Pour évacuer le stress : Cela peut se faire de quatre manières différentes, à savoir : la méthode mécanique, la méthode thermique, le détensionnement par vibrations et le traitement cryogénique.
- Nettoyage : Le bloc brut en alliage d'aluminium 6061 est nettoyé afin d'éliminer toute saleté, graisse ou oxyde pouvant se trouver à sa surface.
2. Usinage CNC simultané sur cinq axes
Contrairement aux machines CNC classiques à trois axes, la machine CNC à cinq axes simultanés mise en œuvre par First Mold effectue des découpes simultanément selon cinq axes (à savoir les axes linéaires [X, Y et Z] et les axes rotatifs [A, B/C]). Cela permet de fabriquer des pièces extrêmement complexes en un seul serrage.
Une machine CNC à cinq axes simultanés permet d'usiner la pièce sous pratiquement n'importe quel angle, ce qui améliore considérablement l'efficacité, la précision et la qualité de finition de surface par rapport aux machines CNC traditionnelles. Vous trouverez ci-dessous un résumé du fonctionnement d'une machine CNC à cinq axes simultanés dans le cadre de la fabrication de collecteurs de refroidissement.
- La machine déplace la pièce linéairement le long des axes X (gauche et droite), Y (haut et bas) et Z (avant et arrière).
- Il possède deux axes rotatifs supplémentaires (A, B ou C) qui permettent à la pièce de basculer et de tourner, ajoutant ainsi un mouvement angulaire à la trajectoire traditionnelle.
- Comme les cinq axes peuvent se déplacer en même temps, la machine peut créer un collecteur de refroidissement avec des contours et des courbes lisses et complexes.
3. Inspection complète de la machine à mesurer tridimensionnelle (MMT)
Chaque pièce de la production du collecteur de refroidissement est mesurée à l'aide d'une MMT, en commençant par le matériau nettoyé. L'inspection de la MMT 100% est effectuée pour vérifier que les dimensions, les caractéristiques géométriques et les tolérances spécifiées dans les données de conception numérique sont respectées. Cette vérification est nécessaire car tout écart peut entraîner une défaillance ou une reprise coûteuse.
La technologie CMM est devenue l“”étalon-or" du contrôle dimensionnel en raison de sa grande précision. L'appareil saisit des milliers de points de données sur toute la surface de la pièce pour créer un modèle 3D complet des dimensions réelles de la pièce.
Les MMT avancées pour les machines CNC utilisées par First Mold peuvent être automatisées. L'opérateur charge plusieurs pièces sur la machine et celle-ci exécute automatiquement le cycle d'inspection préprogrammé pour chaque pièce, sans intervention extérieure. Cette machine avancée permet d'inspecter efficacement de grands lots de collecteurs de refroidissement.
À la fin de l'opération, le logiciel de la MMT génère automatiquement un rapport d'inspection détaillé et objectif pour chaque pièce. Ce rapport est comparé au plan de conception du client afin de repérer les écarts éventuels. Le client dispose ainsi d'une preuve de conformité ou de non-conformité fondée sur des données. Ce rapport est également précieux pour la conformité réglementaire.
FAQ
Il facilite la réalisation de pièces complexes en un seul serrage, éliminant ainsi la nécessité de repositionner la pièce, ce qui fait perdre du temps et peut entraîner des erreurs de repositionnement. La possibilité d'utiliser des outils plus rigides augmente la vitesse et la précision de la production de pièces.
La fatigue thermique résultant des cycles de chauffage et de refroidissement que subit le collecteur lorsque le moteur fonctionne est l'une des principales causes de défaillance, en particulier si le matériau utilisé n'est pas le bon.

 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH