
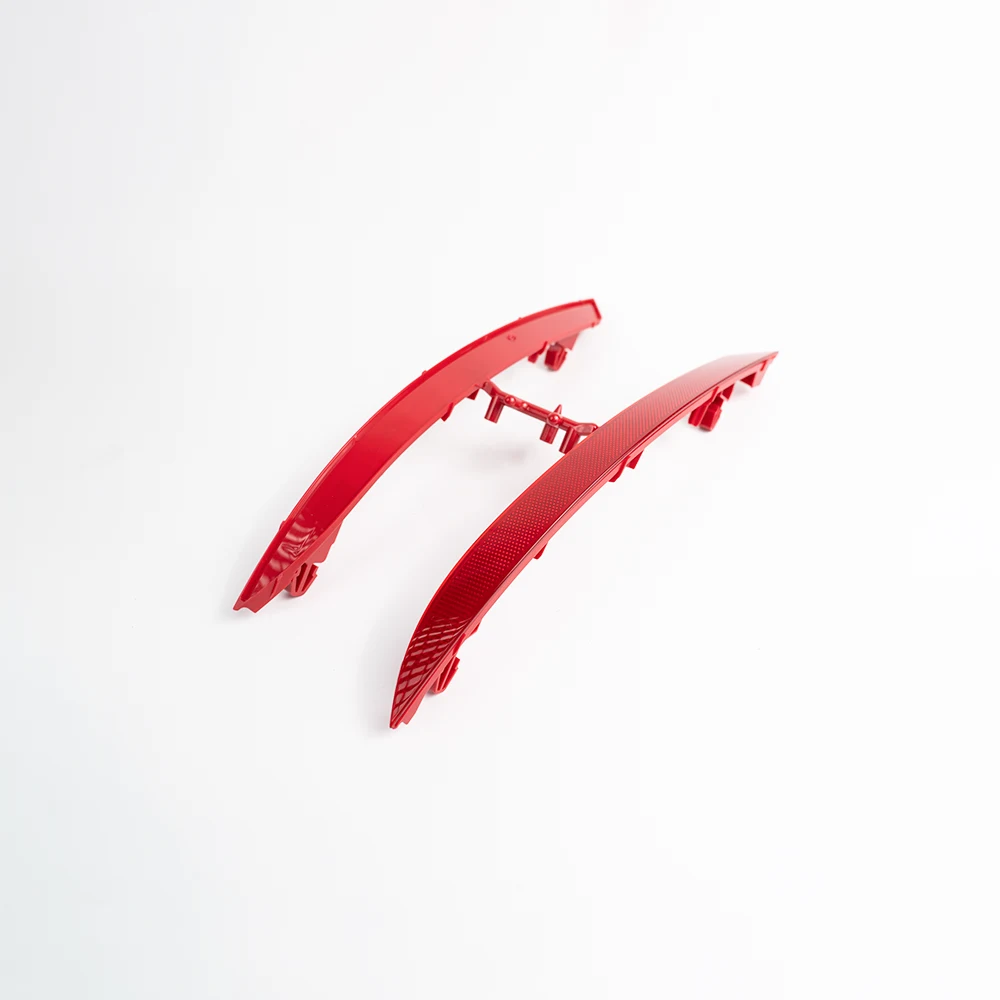
Le catadioptre arrière rouge des voitures est un dispositif de sécurité obligatoire. Il s'agit généralement de lentilles en plastique rouge dotées de prismes qui réfléchissent la lumière provenant des phares des véhicules venant en sens inverse. Cela permet de rendre la voiture visible la nuit ou en cas de mauvaise visibilité, même lorsque les feux sont éteints. Le catadioptre arrière rouge est un élément de sécurité qui contribue à prévenir les collisions par l'arrière.
Les catadioptres arrière rouges destinés à l'automobile fonctionnent selon le principe de la réflexion de la lumière. Lorsqu'un faisceau lumineux frappe les prismes internes, la lumière est renvoyée, créant ainsi la lueur visible sur la pièce en plastique. Pour fonctionner efficacement, les catadioptres rouges doivent répondre aux critères de performance photométrique et aux normes de durabilité des matériaux suivants.
- Conformité relative à l'intensité de réflexion : Afin de garantir qu'une quantité suffisante de lumière soit renvoyée vers la source, la fabrication des catadioptres doit respecter des normes de performance photométrique spécifiques, notamment les normes ECE R3 et SAE J594.
- Des couleurs précises et stables : La pièce doit réfléchir la lumière blanche incidente sous forme de lumière rouge. La couleur réfléchie doit rester stable pendant toute la durée de vie de la pièce.
- Couverture complète de tous les angles : Le catadioptre arrière rouge d'une voiture doit être conçu pour réfléchir les faisceaux provenant d'une large gamme d'angles de faisceau et de positions de vision typiques des phares. Cela permet de garantir la visibilité quelle que soit la direction d'approche.
- Résistance aux températures élevées et basses : Le matériau et le revêtement réfléchissant utilisés pour la fabrication des catadioptres arrière doivent résister à des températures extrêmes sans se fissurer, s'écailler ni subir de dégradation de leurs performances ou de leur aspect.
- Résistance aux UV et au vieillissement : Cette pièce étant constamment exposée aux rayons UV, elle doit être fabriquée à partir de matériaux résistants à la dégradation par les UV. La dégradation ou le jaunissement du matériau sont des signes courants de vieillissement dû à l'exposition aux rayons UV.
- Résistance à la corrosion par l'eau et aux produits chimiques : Le matériau doit résister à la pénétration de l'humidité. Il doit également résister à la corrosion causée par les produits chimiques couramment utilisés dans le secteur automobile, notamment les huiles, les carburants et les produits de nettoyage, et empêcher la formation de buée à l'intérieur.
- Résistance aux chocs et aux rayures : La coque extérieure du catadioptre arrière rouge de la voiture doit être suffisamment résistante pour supporter les rayures susceptibles d'altérer ses propriétés réfléchissantes. Elle doit également résister aux chocs légers.
- Étanchéité scellée : Lors du montage, le réflecteur doit être correctement étanchéifié afin d'empêcher l'eau et la poussière de pénétrer dans le système optique réfléchissant interne et de nuire ainsi à ses performances et à sa durabilité.
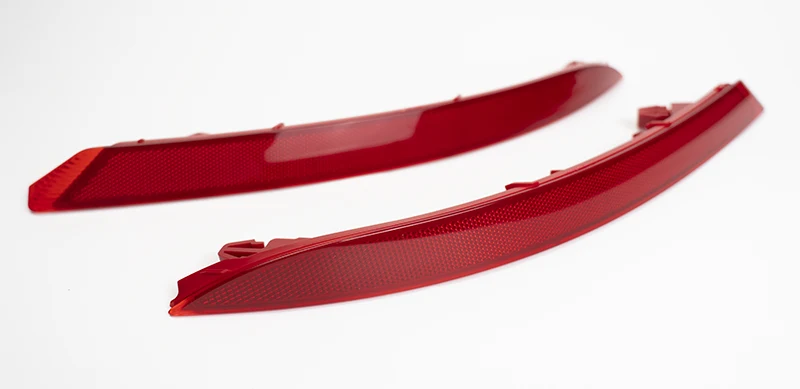
Facteurs nécessaires au bon fonctionnement des catadioptres arrière rouges des véhicules automobiles
Quatre facteurs principaux influent sur l'efficacité avec laquelle un catadioptre arrière de voiture remplit sa fonction première, à savoir assurer la sécurité passive. Ces facteurs sont le choix des matériaux, la conception structurelle, le contrôle des processus et les systèmes d'inspection.
Sélection des matériaux
Seul le choix de matériaux adaptés permet d'obtenir les résultats escomptés. Un plastique transparent et résistant aux chocs, tel que le polyméthacrylate de méthyle (PMMA), est utilisé pour mouler la lentille extérieure. Ces matériaux offrent également une excellente clarté optique et une grande résistance aux chocs causés par les débris routiers, aux températures extrêmes et à l'exposition aux UV.
La couche interne réfléchissante est généralement constituée d'un revêtement en aluminium hautement poli. Un film réfléchissant déposé par évaporation peut également être appliqué sur une base en plastique moulé afin de créer une surface hautement réfléchissante sur une large gamme de longueurs d'onde. Le boîtier du réflecteur est généralement fabriqué en plastique ABS léger et résistant aux intempéries.
Conception structurelle
La conception d'un catadioptre arrière rouge de voiture influe sur la manière dont il capte la lumière et la renvoie vers les yeux du conducteur qui se trouve derrière. La rétroréflexion est généralement obtenue sur ces pièces à l'aide de petites billes de verre à angles cubiques ou de prismes. L'orientation et le positionnement de ces microprismes doivent être d'une grande précision.
La forme, la taille et l'emplacement des catadioptres sur le véhicule doivent respecter les exigences réglementaires afin de garantir qu'ils répondent à des critères spécifiques en matière de portée et d'angle de visibilité. De plus, leur conception doit s'intégrer harmonieusement à l'esthétique du véhicule.
Contrôle des processus
Des contrôles de fabrication rigoureux sont essentiels pour garantir l'uniformité de la qualité et des performances du produit d'un lot à l'autre. Un moule de précision pour réflecteur arrière est utilisé afin de fabriquer les structures prismatiques complexes avec la précision requise, de l'ordre du micron. Le contrôle des processus permet de réguler des paramètres tels que la pression et la température afin d'éviter toute déformation du matériau.
Le contrôle doit être rigoureux à chaque étape de la production, depuis l'application du revêtement réfléchissant par métallisation sous vide jusqu'à l'assemblage final de la lentille dans son boîtier. Tout défaut au cours de ces étapes aura une incidence sur les propriétés réfléchissantes. Par exemple, une étanchéité ou un assemblage défectueux peut entraîner la pénétration de saletés et d'humidité, ce qui compromettra les surfaces réfléchissantes internes.
- Rôle du fournisseur dans le contrôle du processus de fabrication des catadioptres : Les fournisseurs spécialisés dans le moulage par injection de réflecteurs arrière assument une énorme responsabilité en matière de contrôle des processus afin de garantir que la pièce réponde aux attentes du client et aux normes réglementaires. Le contrôle des processus par les fournisseurs implique notamment de respecter les exigences relatives au moule et d’optimiser les paramètres clés du moulage par injection.
Systèmes d'inspection
Même si le contrôle manuel restera toujours prioritaire, les catadioptres arrière des voitures font l’objet d’un contrôle optique automatisé visant à détecter les défauts de surface, les irrégularités de fabrication ou les rayures qui pourraient ne pas être visibles à l’œil nu. Des essais de durabilité menés dans différentes conditions (chocs thermiques, forte exposition aux UV) permettront d’évaluer leur fiabilité à long terme.
Outre le contrôle des défauts visuels, la pièce doit être soumise à des essais de performance rigoureux afin de s'assurer qu'elle respecte les coefficients minimaux d'intensité lumineuse et d'efficacité rétroréfléchissante à des angles d'incidence et d'observation spécifiques. Elle doit faire l'objet d'essais réalisés par un organisme tiers afin de vérifier sa conformité aux normes réglementaires nationales et internationales.
Exigences et préoccupations des clients
Le client s'est adressé à First Mold pour la fabrication de réflecteurs arrière. Sa principale préoccupation était de s'assurer que les performances réfléchissantes de la pièce respectaient les normes de l'industrie automobile. Le matériau choisi étant le PMMA, qui est hygroscopique et présente une faible résistance à la chaleur, le client craignait également de ne pas obtenir un aspect impeccable.
La viscosité à l'état fondu du PMMA varie considérablement en fonction de la température. Si la température est trop élevée, cela entraîne une dégradation du matériau ; si elle est trop basse, cela provoque des défauts de remplissage ou des traces d'écoulement. Le même problème peut se produire si la vitesse ou la pression d'injection n'est pas correctement réglée. La sensibilité à la température et à la pression, ainsi que le caractère hygroscopique du matériau, rendent difficile l'obtention d'une transparence optique parfaite.
Le client devant respecter un délai très serré (ce qui est généralement le cas dans le secteur automobile), il s'inquiétait également du calendrier de livraison. Le non-respect de ce calendrier peut entraîner d'énormes pertes financières pour le client.
Solution
Une fois que le client eut exposé en détail ses exigences et ses préoccupations, les ingénieurs de First Mold ont étudié avec soin le plan du catadioptre arrière automobile et ont défini les exigences essentielles en matière de contrôle des processus afin de fournir le meilleur moule de catadioptre arrière pour ce projet.
Exigences relatives aux moules de noyau
Le moule du réflecteur arrière est spécifique, car le noyau forme la surface rétroréfléchissante critique, hautement polie. Il nécessite généralement une conception de moule inversée, dans laquelle le noyau se trouve dans la moitié fixe, afin d’éviter les marques d’éjection sur la surface fonctionnelle. Les points de contrôle critiques du processus identifiés par les ingénieurs de First Mold pour la production de l’outillage rapide du moule de réflecteur arrière du client comprennent :
- Précision de la cavité : La cavité du moule doit respecter une tolérance serrée (±0,0254 mm pour les dimensions du moule et ±0,05 mm pour la pièce finie).
- Matériau du moule : Pour obtenir le polissage de surface souhaité pour le réflecteur arrière rouge destiné à l'automobile, il était important d'utiliser des alliages d'aluminium à haute résistance offrant une durée de vie pouvant atteindre 100 000 cycles.
- Système de refroidissement : Un circuit de refroidissement conforme a été mis en place afin d'assurer une répartition homogène de la température et de minimiser le gauchissement. Les circuits de refroidissement ont été disposés à une distance correspondant à environ 2 à 2,5 fois le diamètre de la surface de la cavité. Le diamètre recommandé était de 8 mm.
- Conception des vannes et des évents : Il a fallu choisir un type de point d'injection adapté, avec des diamètres correspondant à l'épaisseur de la pièce, par exemple de 0,8 à 2 mm pour les points d'injection à broche. En ce qui concerne la profondeur des évents, les ingénieurs de First Mold ont opté pour une profondeur comprise entre 0,04 et 0,06 mm, avec une largeur de 3 à 5 mm.
- Mécanisme d'éjection : La taille et l'emplacement des broches d'éjection sont essentiels pour retirer en toute sécurité le catadioptre arrière rouge moulé de la voiture, afin d'éviter d'endommager ses surfaces hautement finies.
Exigences relatives au moulage par injection de réflecteurs arrière à noyau en PMMA
Afin de garantir que la fabrication des réflecteurs arrière par moulage par injection réponde aux exigences du client, le contrôle des processus mis en place par First Mold s'est concentré sur le prétraitement des matériaux et l'optimisation des paramètres clés du moulage, notamment la température, la pression, la vitesse, etc.
- Prétraitement des matériaux : Le PMMA, matériau de prédilection, est hygroscopique. Avant sa mise en œuvre, le séchage était indispensable pour éviter la formation de bulles lors du moulage. La formation de bulles réduit la transparence. First Mold a réussi à obtenir une teneur en humidité du PMMA inférieure à 0,041 TP4T en le soumettant à un séchage à une température comprise entre 80 et 90 °C pendant 2 à 4 heures.
- Régulation de la température : Afin de garantir un écoulement uniforme, le PMMA a été maintenu à une température de fusion stable comprise entre 210 et 270oC. Une température stable du moule comprise entre 40 et 80oLe C, présent dans le PMMA, était essentiel pour l'état de surface et la stabilité dimensionnelle.
- Régulation de la pression et de la vitesse : Une vitesse d'injection variable est souvent nécessaire pour remplir rapidement le moule et éviter un refroidissement prématuré. La pression d'injection pour le PMMA a été maintenue entre 80 et 120 MPa, tandis que la pression de maintien après injection était comprise entre 40 et 60 MPa.
- Contrôle de stabilité : Le contrôle statistique des processus a été utilisé pour surveiller en temps réel les paramètres critiques du moulage des réflecteurs arrière rouges destinés à l'industrie automobile. Il a permis aux ingénieurs de First Mold d'identifier des tendances et des schémas susceptibles d'influencer la qualité des pièces. Ces tendances passent souvent inaperçues à l'œil nu.
- Post-traitement : Après le moulage par injection du réflecteur arrière, la pièce a fait l'objet d'un contrôle visuel et d'essais visant à vérifier sa conformité aux normes réglementaires.
FAQ
La durée de vie d'un moule en aluminium peut varier entre 1 000 et 100 000. Plusieurs facteurs influent sur la durée de vie d'un moule, notamment le matériau utilisé pour sa fabrication et celui utilisé pour la fabrication de la pièce. Les matériaux abrasifs ou les résines renforcées de verre usent les moules plus rapidement.
Une fragilité accrue, l'hygroscopicité et une faible résistance à la chaleur font partie des défis à surmonter lorsque le PMMA est le matériau choisi pour la fabrication d'un réflecteur arrière rouge destiné à l'automobile par moulage par injection.

 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH