Servicio de sobremoldeo

Una técnica de moldeo por inyección en dos pasos para combinar plásticos rígidos con sobremoldeados blandos y duraderos. La fabricación de moldes de precisión y la producción de sobremoldeo de alta calidad de First Mold gozan de gran reconocimiento en todo el mundo.

ISO 9001:2015 | ISO 13485:2016 | NDA Available
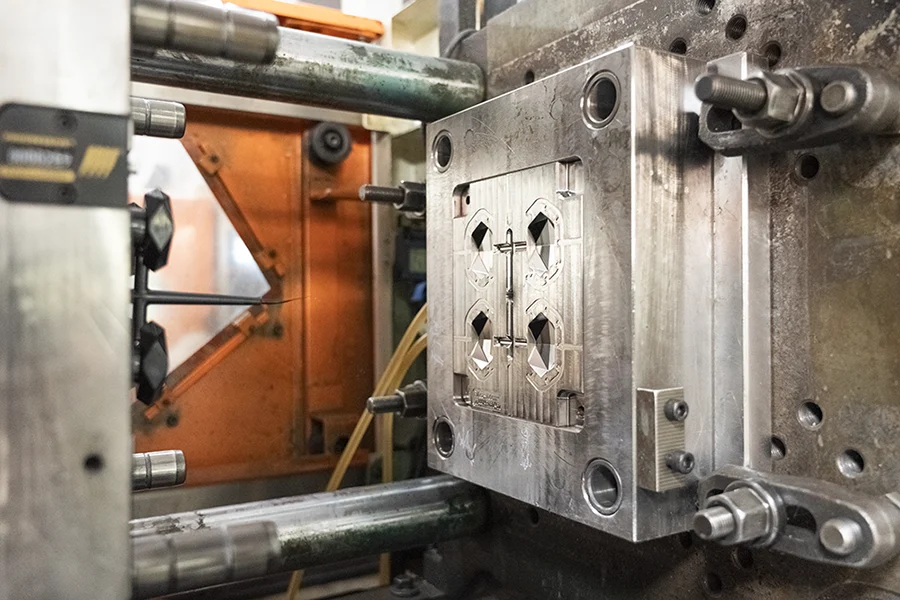
Los tapones cosméticos con disposición 2×2 se fabrican en máquinas de moldeo por inyección mediante el proceso de sobremoldeo

¿Qué es el sobremoldeo?

En el diseño de productos, algunos de sus productos pueden tener un material blando (como TPE, silicona o caucho) envuelto alrededor de un material base (plástico duro o metal). Esto se hace para mejorar el agarre, evitar el deslizamiento o mejorar el aspecto. Este tipo de productos son bastante comunes, como mangos de herramientas, empuñaduras de cepillos de dientes y fundas de teléfono. Su producción suele requerir un proceso de sobremoldeo.

El sobremoldeo consiste en utilizar dos materiales plásticos diferentes, inyectados por separado en una máquina de moldeo por inyección. Tras el primer moldeado en un juego de moldes, el producto se saca y se coloca en otro juego de moldes para el segundo moldeado por inyección. Por lo tanto, el sobremoldeo suele requerir dos juegos de moldes.

No más asas resbaladizas - Pegue, selle y proteja con sobremoldeado

First Mold lidera la industria del moldeo por inyección con amplias capacidades. El sobremoldeo es una de nuestras especialidades probadas. Resolvemos problemas difíciles de sobremoldeo como:

Corrección de defectos de producción

Errores de diseño

proceso de servicios de sobremoldeo en FirstMold
Expulsión de precisión de la carcasa de PA66-TPV sobremoldeada de la cavidad del molde

Overmolding Applications

As an injection molding factory, First Mold uses overmolding in a wide range of industries. 

Industria Representative Products Ventajas clave
Productos sanitarios Empuñaduras de instrumentos quirúrgicos, Componentes protésicos, Conectores de catéter, Émbolos de jeringa Biocompatibilidad (ISO 10993), Resistencia química, Cumplimiento de esterilización mejorada (FDA/CE)
Automoción Empuñaduras del volante, módulos de airbag, carcasas de asientos ligeros, carcasas de baterías 40-50% reducción de peso, amortiguación de vibraciones (SAE J1475), ignífugo (UL94 V-0)
Electrónica de consumo Fundas de teléfono, fundas de carga para auriculares, empuñaduras para mandos de juegos, correas para smartwatches Anti-slip & shock absorption, IP68 waterproofing, Seamless multi-color aesthetics
Industrial & Tools Mangos de herramientas eléctricas, Manguitos antideslizantes para llaves, Carcasas de instrumentos de precisión Mejora de la resistencia a los impactos 300%, conformidad con MIL-STD-810G, reducción de la fatiga ergonómica

Desafío

Las caídas frecuentes hacen que las fundas de los auriculares TWS se agrieten. Esto lleva a una tasa de quejas de los usuarios de 23%.

Solución

Carcasa interior de PC duro y sobremoldeado de TPU amortiguador

Tratamiento de superficies

Textura mate similar a la piel, acabado resistente a las huellas dactilares

Resultados

Una de las 3 primeras marcas mundiales de teléfonos inteligentes redujo los costes de reparación posventa en 41%

Vea un vídeo del sobremoldeo en la fábrica de moldeo por inyección

Combinaciones de materiales para la tecnología de sobremoldeo

La tecnología de sobremoldeo es un paradigma de fabricación integrada multimaterial en la producción industrial, con diversas opciones de emparejamiento de materiales. First Mold resume las estrategias de combinación de materiales para sobremoldeo de la siguiente manera:

Sinergia funcional

Por ejemplo: la combinación de polipropileno (PP) con elastómeros SEBS aprovecha el entrelazamiento de las cadenas moleculares para eliminar los adhesivos, a la vez que consigue resistencia a la esterilización gamma (dosis de 25kGy) para asas de uso médico.

Mejora del rendimiento

Es decir: los compuestos de elastómero de nailon (PA66)-TPV presentan una resistencia excepcional a la corrosión por aceite/ácido y una fricción ultrabaja (μ=1,2). Es ideal para carcasas de baterías de alto voltaje en vehículos eléctricos.

Innovación sostenible

es decir: el TPE de base biológica fusionado con sustratos de PLA ofrece soluciones totalmente biodegradables. Al reducir las emisiones de carbono en 50% cumple los requisitos de compostabilidad industrial de la norma EN 13432, lo que revoluciona los sistemas de envasado ecológico.

Dos grupos de materiales distintos para el proceso de sobremoldeo: polímeros de ingeniería (izquierda) y elastómeros termoplásticos (derecha) dispuestos en la estación de trabajo de producción.
Sustrato Sobremoldeado Aplicaciones típicas Normas de certificación
PP TPE/SEBS Asideros médicos, empuñaduras de herramientas ISO 10993, FDA 21 CFR
ABS TPU Fundas de teléfono, correas de smartwatch IEC 60529, RoHS
PC Caucho de silicona líquida (LSR) Botones transparentes para automóviles, chupetes para bebés IATF 16949, LFGB
Nylon (PA6/PA66) TPV Carcasas de baterías de automóviles, engranajes industriales UL94 V-0, MIL-STD-810G
PBT TPE reforzado con fibra de vidrio Mangos de herramientas eléctricas, conectores EN 61340, IEC 60695
PEEK Caucho fluorocarbono (FKM) Sensores aeroespaciales, implantes médicos ISO 13485, AS9100
Inserción metálico TPE/TPU Mangos de herramientas eléctricas, dispositivos médicos ISO 2768, ASTM D638
POM Elastómero termoplástico (TPE) Manguitos amortiguadores de engranajes, carcasas de instrumentos de precisión DIN 54800
PPS Caucho de silicona (VMQ) Sensores de alta temperatura, componentes del motor SAE J2460, AMS 3217
PLA TPE de base biológica Envases ecológicos, productos biodegradables EN 13432, ASTM D6400

Sobremoldeo Vs. Moldeo por inserción Vs. Moldeo bicolor

El sobremoldeo consiste en inyectar un material sobre un sustrato existente (como plástico duro o metal). Este proceso se realiza en varias etapas para formar una capa protectora o funcional. En el moldeo por inserción, los insertos, como componentes metálicos o electrónicos, se colocan primero en el molde de inyección. A continuación, se inyecta plástico para fijar e integrar los insertos. En el moldeo de dos disparos, se utiliza un molde giratorio para inyectar dos materiales diferentes en el mismo ciclo.

Dimensión Sobremoldeo Moldeo de inserción Moldeo de bicolor
Etapas del proceso Inyección en dos pasos: Núcleo duro → Sobremoldeado blando Colocación previa a la inserción → Encapsulado de una sola vez Inyección de doble disparo (molde giratorio/deslizante)
Combinación de materiales Unión blanda-dura (por ejemplo, PP+TPE) Plástico + metal/inserto (por ejemplo, PA66+cobre) Plásticos bicolores (por ejemplo, ABS+PC)
Requisitos de equipamiento Máquina estándar + molde compatible Máquina estándar + robot/colocación manual de las plaquitas Máquina dedicada de dos colores + molde giratorio (±0,02 mm)
Interacción material Enlace químico (compatibilidad termodinámica) Bloqueo mecánico (sin unión química) Estratificación física (sincronización del punto de fusión)
Diferencia estructural Encapsulación por capas (integración funcional) Núcleo de inserción (refuerzo compuesto) Estratificación sin fisuras (fusión estética)
Coste del moho $$ $ $$$
Ciclo de producción 30-60 segundos (requiere enfriamiento entre capas) 45-90 segundos (colocación manual de la inserción) 20-40 seg (doble disparo automático)
Productos típicos Mangos de herramientas, instrumental médico Conectores de automoción, electrodos médicos Luces traseras de dos colores, teclas del teclado translúcidas
Piezas de plástico en masa con un clic
es_ESES